Was das Sigma-Level ist
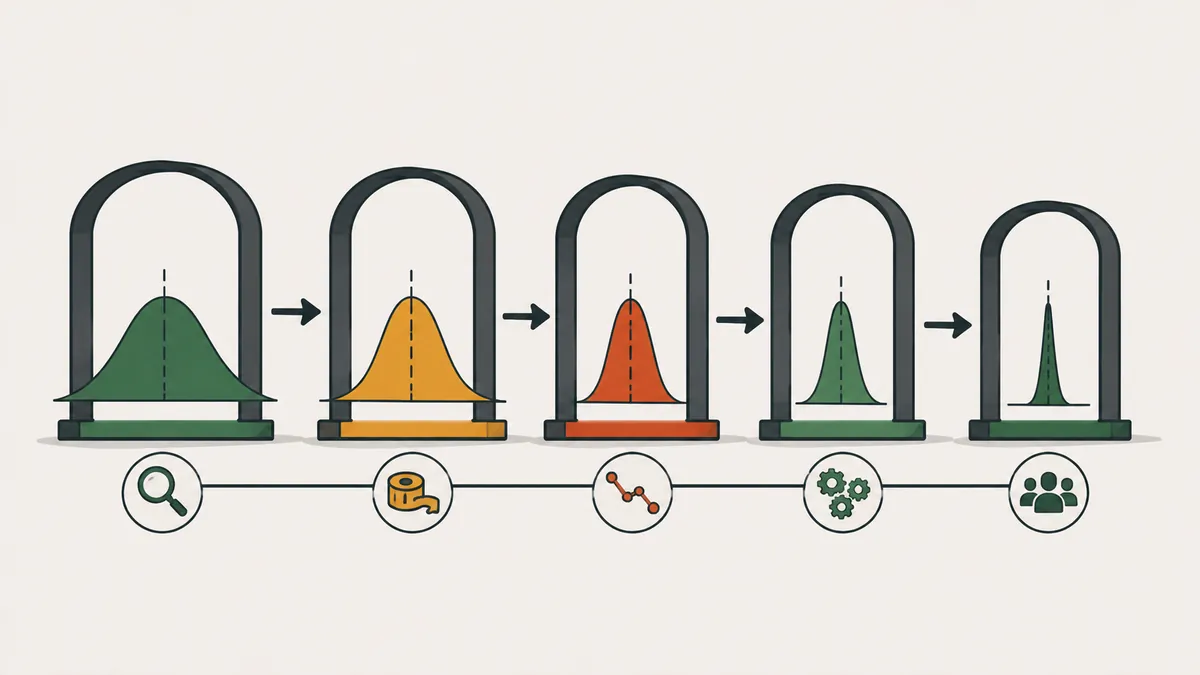
Das Sigma-Level misst, wie gut ein Prozess die Spezifikationen erfüllt. Je höher das Level, desto weniger Fehler pro Million Fehlermöglichkeiten. Der griechische Buchstabe Sigma steht für die Standardabweichung, und das Sigma-Level zählt, wie viele Standardabweichungen zwischen dem Prozessmittelwert und der nächstgelegenen Spezifikationsgrenze liegen.
Die Kennzahl ist die gemeinsame Sprache von Six Sigma. Sie erlaubt es, sehr unterschiedliche Prozesse, etwa eine Zerspanungslinie und einen Verwaltungsprozess, auf derselben Skala zu vergleichen. Wer den Zusammenhang der Prozessfähigkeit mit kontinuierlichen Daten sucht, sollte auch Cp und Cpk ansehen.
So berechnen Sie den DPMO
DPMO steht für Defects per Million Opportunities, also Fehler pro Million Fehlermöglichkeiten. Davor helfen drei Begriffe. DPU ist die Anzahl der Fehler pro Einheit. DPO ist die Anzahl der Fehler pro Fehlermöglichkeit. DPMO ist der DPO multipliziert mit einer Million.
DPO = D ÷ (U × O) DPMO = DPO × 1.000.000
In dieser Formel ist D die Gesamtzahl der gefundenen Fehler, U die Zahl der geprüften Einheiten und O die Zahl der Fehlermöglichkeiten je Einheit. Eine Fehlermöglichkeit ist eine Stelle, an der der Fehler auftreten und unabhängig geprüft werden kann. Die Fehlermöglichkeiten sauber zu definieren, ist der heikelste Teil: Werden sie erfunden, um den Nenner aufzublähen, verliert das Ergebnis seinen Sinn.
Anschauliches Beispiel mit geprüfter Rechnung
Anschauliches Szenario: Ein Montagearbeitsplatz prüft 2.000 Platinen. Jede Platine hat 5 Fehlermöglichkeiten. Die Prüfung findet insgesamt 38 Fehler.
- Fehlermöglichkeiten insgesamt: 2.000 × 5 = 10.000.
- DPO = 38 ÷ 10.000 = 0,0038.
- DPMO = 0,0038 × 1.000.000 = 3.800.
- Ausbeute (fehlerfreier Anteil je Möglichkeit) = 1 − 0,0038 = 0,9962, also 99,62 %.
- DPU = 38 ÷ 2.000 = 0,019 Fehler pro Platine.
Um das Sigma-Level zu erhalten, suchen Sie den z-Wert, der 0,0038 Fläche im oberen Rand der Standardnormalverteilung lässt. Dieser Wert beträgt etwa 2,67. Mit der üblichen Verschiebung von 1,5 ergibt sich ein Sigma-Level von rund 4,17. Das ordnet den Prozess zwischen den Leveln 4 und 5 der Tabelle ein.
Sigma-Tabelle
Die übliche Sigma-Tabelle enthält eine Verschiebung des Prozessmittelwerts um 1,5 Sigma auf lange Sicht. Diese Verschiebung ist eine in der Six-Sigma-Praxis übliche Konvention und kein Naturgesetz. Sie geht davon aus, dass der Prozessmittelwert im Lauf der Zeit gegenüber dem Zielwert wandert, weshalb das Kurzzeit-Level mit 1,5 mehr als dem berechneten z-Wert angegeben wird.
| Sigma-Level | DPMO (mit Verschiebung von 1,5) | Ungefähre Ausbeute |
|---|---|---|
| 1 | 691.462 | 30,85 % |
| 2 | 308.538 | 69,15 % |
| 3 | 66.807 | 93,32 % |
| 4 | 6.210 | 99,379 % |
| 5 | 233 | 99,977 % |
| 6 | 3,4 | 99,99966 % |
Ohne die Konvention der Verschiebung entspräche Six Sigma Fehlern in der Größenordnung von Milliardstel. Die berühmten 3,4 pro Million entstehen genau durch die 1,5. Geben Sie beim Vergleich von Ergebnissen immer an, welches Kriterium Sie verwenden.
Formel in der Tabellenkalkulation
In Tabellenkalkulationen ergibt sich das Sigma-Level aus der Umkehrfunktion der Standardnormalverteilung. In Excel und Google Tabellen heißt die Funktion NORM.S.INV (ältere Excel-Versionen verwenden STANDNORMINV). Prüfen Sie den Namen in Ihrer Version.
Sigma-Level = NORM.S.INV(1 − DPMO ÷ 1.000.000) + 1,5
Im obigen Beispiel liefert die Zelle mit dem DPMO von 3.800 den Wert 1 − 0,0038 = 0,9962. Die Funktion gibt etwa 2,67 zurück, und mit der Verschiebung beträgt das Ergebnis rund 4,17, gleich der manuellen Rechnung. Wollen Sie ohne Verschiebung arbeiten, lassen Sie die 1,5 einfach weg und vermerken das im Bericht.
Allgemeines Vorgehen in Minitab
Ich beschreibe keine exakten Menüpfade, weil sie sich zwischen den Minitab-Versionen ändern. Das allgemeine Vorgehen ist dieses:
- Ordnen Sie die Daten in Spalten: Anzahl der Fehler und Stichprobenumfang in jeder Untergruppe.
- Öffnen Sie die Prozessfähigkeitsanalyse für Attributdaten (Binomial oder Poisson, je nach Datentyp) in der Gruppe der Qualitätswerkzeuge.
- Geben Sie die Spalte der Fehler und die des Untergruppenumfangs an.
- Führen Sie die Analyse aus und lesen Sie DPMO und Sigma-Level aus dem Bericht. Prüfen Sie, ob der Bericht die Verschiebung von 1,5 berücksichtigt oder nicht, bevor Sie mit der Tabelle vergleichen.
- Prüfen Sie die Stabilität des Prozesses in Regelkarten wie der p-Karte, bevor Sie dem Ergebnis vertrauen.
Eine Fähigkeitsanalyse gilt nur, wenn der Prozess statistisch beherrscht ist. Siehe SPC und die Verlässlichkeit der Daten unter MSA.
Vorsicht bei der Interpretation
- Vergleichen Sie Prozesse nur bei gleicher Definition der Fehlermöglichkeit.
- Verwenden Sie DPMO nicht bei sehr kleinen Stichproben: Ein Fehler mehr verändert alles.
- Kombinieren Sie die Kennzahl mit den Kosten des Fehlers, wie bei den Qualitätskosten.
- Zur Ausbeute über mehrere Schritte siehe FPY und RTY.
Nächster Schritt
Wählen Sie einen Prozess mit verfügbaren Prüfdaten. Definieren Sie die Fehlermöglichkeiten schriftlich, erheben Sie eine repräsentative Stichprobe, berechnen Sie den DPMO mit der obigen Formel und rechnen Sie ihn in der Tabellenkalkulation in das Sigma-Level um. Halten Sie Datum und verwendetes Kriterium fest. Wiederholen Sie die Messung nach einer Verbesserung und vergleichen Sie mit demselben Kriterium. Das Ergebnis wird zur Ausgangslage Ihres Verbesserungsprojekts.
Häufige Fragen
Was ist DPMO?
Die Anzahl der Fehler pro Million Fehlermöglichkeiten, berechnet als Gesamtzahl der Fehler geteilt durch das Produkt aus Einheiten und Fehlermöglichkeiten je Einheit, mal eine Million.
Warum entspricht Six Sigma 3,4 Fehlern pro Million?
Weil die übliche Tabelle eine konventionelle Verschiebung des Prozessmittelwerts um 1,5 Sigma berücksichtigt. Ohne sie wäre der Wert viel kleiner.
Wie lautet die Formel für das Sigma-Level in der Tabellenkalkulation?
Umkehrfunktion der Standardnormalverteilung von (1 − DPMO ÷ 1.000.000), zuzüglich 1,5, wenn die konventionelle Verschiebung gilt.
Eignet sich das Sigma-Level für Verwaltungsprozesse?
Ja. Man muss nur den Fehler definieren, etwa einen Stammdatenfehler, sowie die Fehlermöglichkeiten je Dokument.
Wendet Minitab die Verschiebung von 1,5 bereits an?
Das hängt vom Bericht und von der Version ab. Prüfen Sie die im Ergebnis verwendete Definition, bevor Sie mit der konventionellen Tabelle vergleichen.
Weiterführende Artikel
Quellen
- Lean Enterprise Institute. PDCA (glossário Lean). https://www.lean.org/lexicon-terms/pdca/
- Lean Enterprise Institute. Waste (glossário Lean). https://www.lean.org/lexicon-terms/waste/
- WOMACK, J.; JONES, D. A Mentalidade Enxuta nas Empresas. Rio de Janeiro: Elsevier.
- SHINGO, S. Zero Quality Control: Source Inspection and the Poka-yoke System. Productivity Press.
Sie möchten fertige Werkzeuge zum Einsetzen?
Laden Sie das kostenlose E-Book Kit zur Problemlösung herunter, mit PDCA, A3, 5-Why und Ishikawa.
E-Book herunterladen
Über den Autor
Spezialist für Lean Manufacturing und Verhaltensmanagement
Über 20 Jahre in der Automobil- und Metallindustrie (GM und Dana), Praktiker für Lean Manufacturing seit 2006. SENAI-Dozent und Mentor im brasilianischen Programm Brasil Mais Produtivo, mit Beratung, Schulung und Audits für über 50 Unternehmen. Er verbindet Qualität, Produktivität und Personalentwicklung.