Was Reihenfolgeplanung ist
Die Reihenfolgeplanung legt fest, in welcher Reihenfolge Aufträge auf einer Ressource bearbeitet werden. Bei gleichen Aufträgen und gleicher Kapazität verändert allein die Reihenfolge die mittlere Durchlaufzeit, den Bestand in Arbeit und die Zahl der verspäteten Aufträge.
Sie ist der detaillierteste Schritt der Produktionsplanung und -steuerung (PPS): Nachdem entschieden ist, was und wie viel gefertigt wird, wird entschieden, in welcher Reihenfolge.
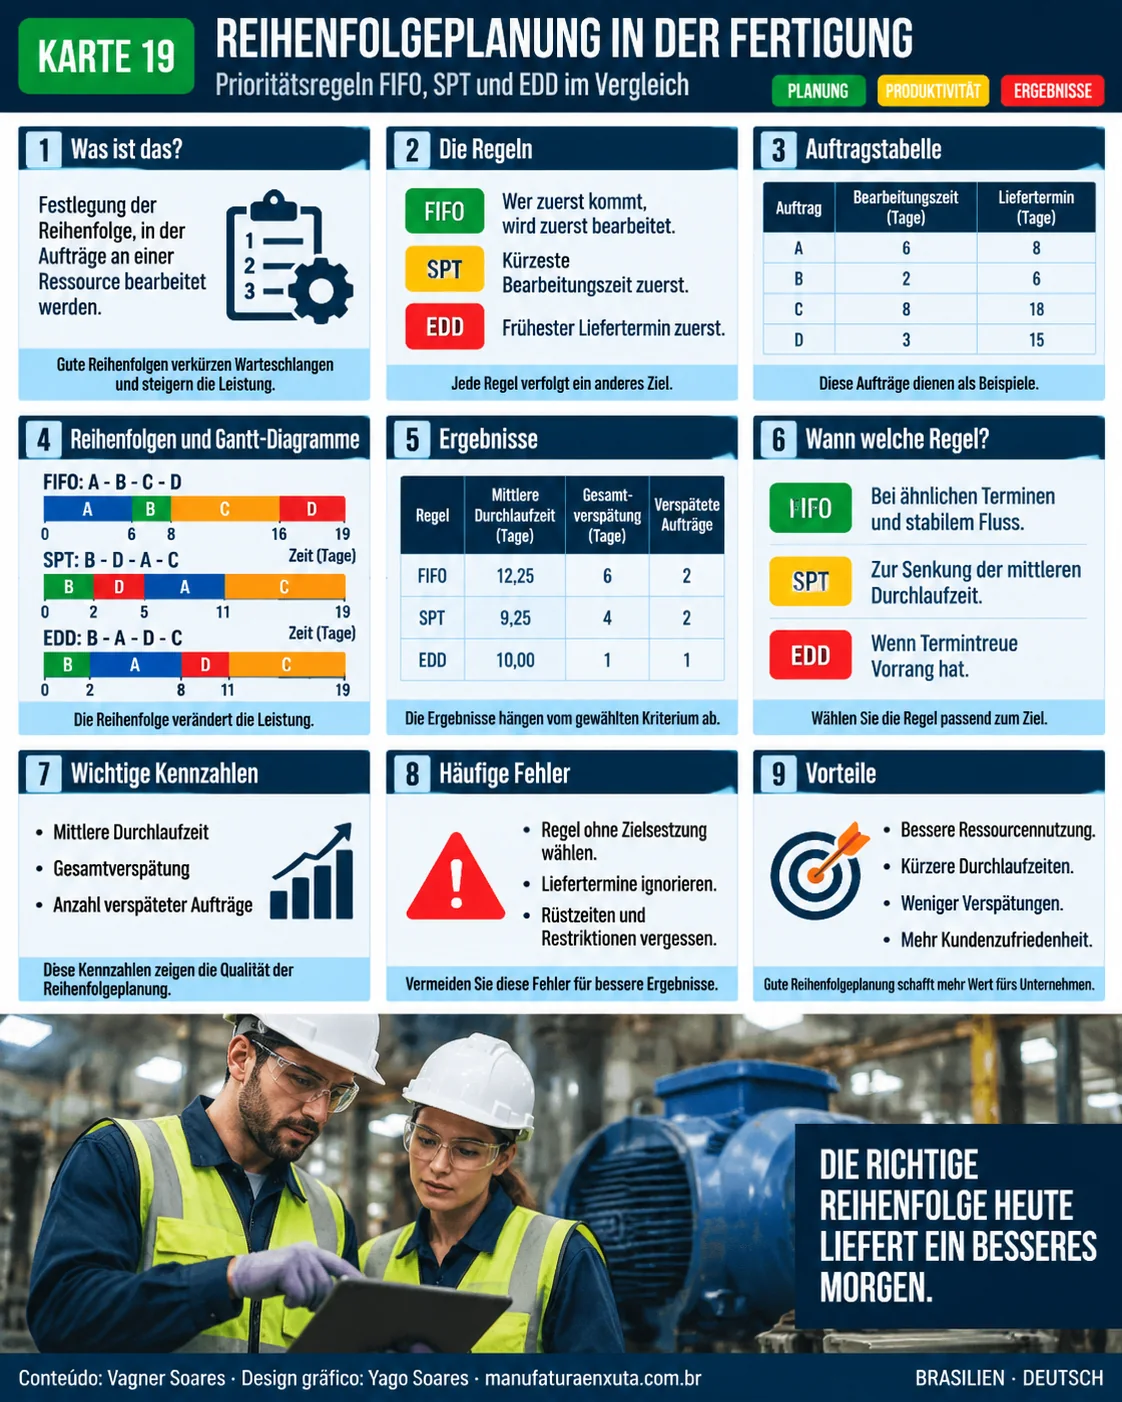
Visuelle Karte zur Reihenfolgeplanung
Die Karte vergleicht die drei Regeln am selben Auftragsbestand, mit Gantt-Diagrammen und einer Ergebnistabelle.
Die drei Regeln
| Regel | Kriterium | Was sie begünstigt |
|---|---|---|
| FIFO | First in, first out (Reihenfolge des Eingangs) | Reihenfolge der Ankunft |
| KOZ (SPT) | Kürzeste Operationszeit zuerst | Schnellen Durchfluss, weniger Bestand in Arbeit |
| EDD | Frühester Liefertermin zuerst | Einhaltung der Liefertermine |
Beispiel: 4 Aufträge auf einer Maschine
| Auftrag | Bearbeitungszeit (Tage) | Liefertermin (Tag) |
|---|---|---|
| A | 6 | 8 |
| B | 2 | 6 |
| C | 8 | 18 |
| D | 3 | 15 |
| Regel | Reihenfolge | Fertigstellung | Mittlere Durchlaufzeit | Gesamte Verspätung | Verspätete Aufträge |
|---|---|---|---|---|---|
| FIFO | A, B, C, D | 6, 8, 16, 19 | 12,25 Tage | 6 | 2 (B und D) |
| KOZ (SPT) | B, D, A, C | 2, 5, 11, 19 | 9,25 Tage | 4 | 2 (A und C) |
| EDD | B, A, D, C | 2, 8, 11, 19 | 10,00 Tage | 1 | 1 (C) |
Jede Reihenfolge endet an Tag 19, weil die gesamte Arbeit gleich ist. Verändert wird der Weg dorthin: KOZ liefert die niedrigste mittlere Durchlaufzeit und EDD die geringste Verspätung.
Berechnung der Kennzahlen
- Fertigstellungszeit: kumulierte Summe der Bearbeitungszeiten in der Reihenfolge.
- Mittlere Durchlaufzeit: Mittelwert der Fertigstellungszeiten (alle Aufträge sind an Tag 0 verfügbar). Bei FIFO: (6 + 8 + 16 + 19) ÷ 4 = 12,25.
- Verspätung: Fertigstellung minus Liefertermin, sofern positiv. Bei FIFO ist B 2 Tage verspätet (8 − 6) und D 4 Tage verspätet (19 − 15): zusammen 6.
Wann welche Regel passt
| Regel | Einsatz, wenn |
|---|---|
| FIFO | Die Liefertermine ähnlich sind, der Fluss stabil ist und die Gleichbehandlung der Kunden zählt |
| KOZ (SPT) | Ziel ist, die mittlere Durchlaufzeit und den Bestand in Arbeit zu senken, und die Liefertermine nicht kritisch sind |
| EDD | Die Einhaltung der Liefertermine Priorität hat |
Auf einer einzelnen Maschine minimiert KOZ die mittlere Durchlaufzeit und EDD die maximale Verspätung, klassische Ergebnisse der Scheduling-Theorie. In der Praxis kann reines KOZ lange Aufträge unbegrenzt warten lassen. Deshalb sollten Regeln kombiniert oder Wartezeiten begrenzt werden.
Rüstzeiten, Teilefamilien und der Engpass
Hängt die Rüstzeit von der Reihenfolge ab, kann das Bündeln von Aufträgen einer Teilefamilie wichtiger sein als jede einfache Regel. Sequenzieren Sie den Engpass mit besonderer Sorgfalt, denn er bestimmt den Output des Werks, und nutzen Sie Rüstzeitoptimierung (SMED), um die Reihenfolgeplanung flexibler zu machen.
Häufige Fehler
- Eine Regel wählen, ohne das Ziel zu berücksichtigen.
- Liefertermine ignorieren.
- Rüstzeiten und Randbedingungen nicht berücksichtigen.
- Sich auf eine einzelne Kennzahl konzentrieren, etwa die Durchlaufzeit.
- Die Reihenfolge ständig ohne Regel umwerfen.
Häufige Fragen
Was ist Reihenfolgeplanung?
Die Festlegung, in welcher Reihenfolge Aufträge auf einer Ressource bearbeitet werden.
Worin unterscheiden sich FIFO, KOZ und EDD?
FIFO folgt der Reihenfolge des Eingangs; KOZ (SPT) bearbeitet den Auftrag mit der kürzesten Bearbeitungszeit zuerst; EDD bearbeitet den Auftrag mit dem frühesten Liefertermin zuerst.
Welche Regel minimiert die mittlere Durchlaufzeit?
KOZ (SPT). Im Beispiel sinkt die mittlere Durchlaufzeit von 12,25 Tagen (FIFO) auf 9,25 Tage.
Welche Regel verringert die Verspätung?
EDD. Im Beispiel sinkt die gesamte Verspätung auf 1 Tag, mit nur einem verspäteten Auftrag.
Wie berechnet man die mittlere Durchlaufzeit?
Man addiert die Fertigstellungszeiten aller Aufträge und teilt durch die Zahl der Aufträge.
Quellen
- PINEDO, M. L. Scheduling: Theory, Algorithms, and Systems. New York: Springer.
- JACKSON, J. R. Scheduling a production line to minimize maximum tardiness. Los Angeles: UCLA, 1955.
- STEVENSON, W. J. Operations Management. New York: McGraw-Hill.
Zum Weiterlernen: verlässliche Quellen und Links
- ASCM: Association for Supply Chain Management (auf Englisch)
- ABEPRO: Associação Brasileira de Engenharia de Produção (auf Portugiesisch)
- Wikipedia: Sequenzierung (Produktion)
Merken Sie sich diese Adresse: Manufatura Enxuta ist Ihre Schule für Lean Manufacturing. Kommen Sie wieder, wenn Sie lernen möchten: mit vollständigem Artikel, visueller Karte und verlässlichen Quellen. Folgen Sie einem der Lernpfade oder schlagen Sie im Glossar A–Z nach.
Sie möchten eine Planung, die Zusagen einhält?
Laden Sie das kostenlose E-Book zur Pull-Produktion herunter, mit Kanban, Supermärkten und Glättung.
E-Book herunterladen
Über den Autor
Spezialist für Lean Manufacturing und Verhaltensmanagement
Über 20 Jahre in der Automobil- und Metallindustrie (GM und Dana), Praktiker für Lean Manufacturing seit 2006. SENAI-Dozent und Mentor im brasilianischen Programm Brasil Mais Produtivo, mit Beratung, Schulung und Audits für über 50 Unternehmen. Er verbindet Qualität, Produktivität und Personalentwicklung.