O que é pitch de produção
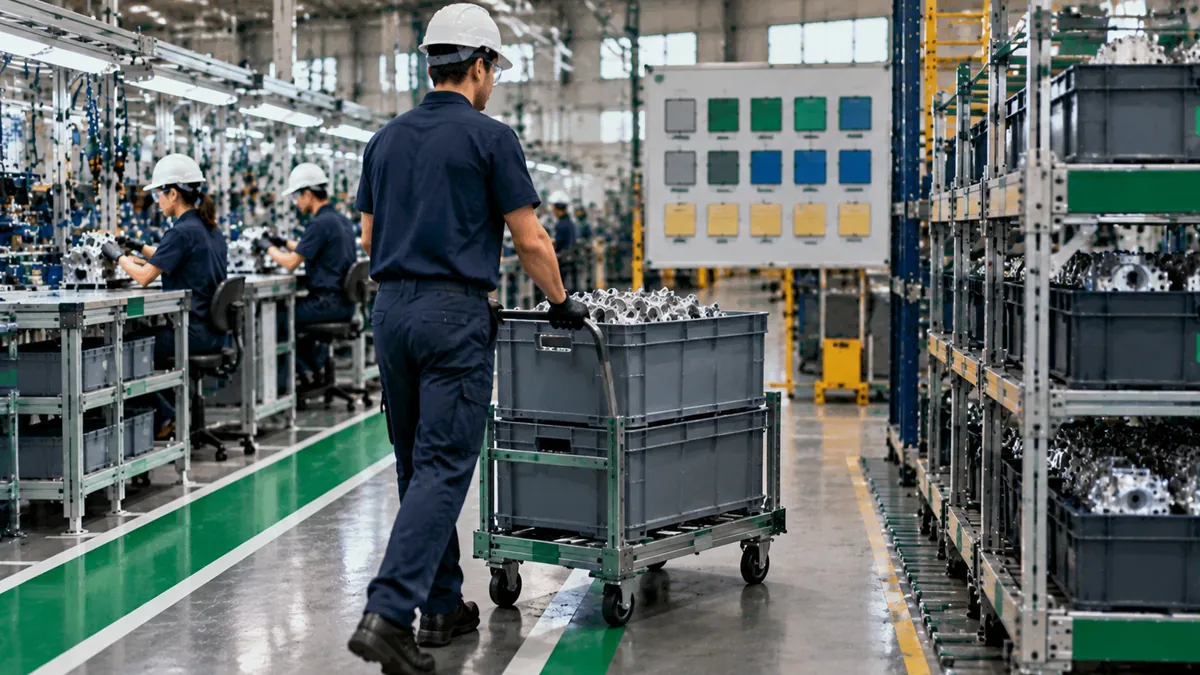
O pitch de produção é o intervalo de tempo em que o processo puxador produz uma embalagem de produto acabado e o material handler a retira. Ele é calculado como takt time × quantidade da embalagem e define o ritmo de programação e de retirada no chão de fábrica.
O takt time é o ritmo do cliente, peça a peça. O pitch é o mesmo ritmo agrupado em um incremento de trabalho que dá para programar, conferir e abastecer. É a resposta à sétima pergunta do estado futuro do VSM.
Mapa visual do pitch de produção
O mapa traz a fórmula, o exemplo de 30 minutos, a sequência de 15 retiradas e o quadro de acompanhamento.

Fórmula do pitch
Pitch = takt time × quantidade da embalagem
Com takt de 60 s e embalagem de 30 peças, o pitch é 60 × 30 = 1.800 s, ou 30 minutos. O número de retiradas por dia é o tempo disponível ÷ pitch. Com 27.000 s disponíveis (turno de 8 h menos 30 min de paradas), são 27.000 ÷ 1.800 = 15 pitches por dia.
| Embalagem (peças) | Cálculo com takt de 60 s | Pitch | Retiradas por dia |
|---|---|---|---|
| 10 | 60 × 10 = 600 s | 10 min | 45 |
| 20 | 60 × 20 = 1.200 s | 20 min | 22,5 |
| 30 | 60 × 30 = 1.800 s | 30 min | 15 |
| 60 | 60 × 60 = 3.600 s | 60 min | 7,5 |
Os valores fracionários (22,5 e 7,5) mostram que a embalagem precisa dividir bem a demanda diária de 450 peças. Embalagens de 10, 30 e 45 peças fecham 45, 15 e 10 retiradas inteiras. Para não confundir os três tempos, veja tempo de ciclo, takt time e lead time.
Exemplo resolvido: três produtos no mesmo pitch
Linha fictícia de suportes metálicos: demanda de 450 peças por dia, takt de 60 s, embalagem de 30 peças para os três modelos. Pitch de 30 min e 15 retiradas por dia.
| Produto | Demanda por dia (peças) | Embalagens por dia (÷ 30) | Intervalo médio entre embalagens |
|---|---|---|---|
| A | 270 | 9 | 1,7 pitch |
| B | 120 | 4 | 3,75 pitches |
| C | 60 | 2 | 7,5 pitches |
| Total | 450 | 15 |
O intervalo médio é 15 ÷ nº de embalagens: 15 ÷ 9 = 1,7; 15 ÷ 4 = 3,75; 15 ÷ 2 = 7,5. Ele orienta a montagem da sequência no quadro de nivelamento.
Do pitch ao quadro de nivelamento
Cada pitch vira um slot do quadro heijunka. Distribuir A, B e C de forma intercalada, em vez de produzir todo o A pela manhã, mantém o consumo do supermercado estável. Uma sequência possível para os 15 slots:
| Pitch | 1 | 2 | 3 | 4 | 5 | 6 | 7 | 8 | 9 | 10 | 11 | 12 | 13 | 14 | 15 |
|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|
| Produto | A | B | A | A | B | A | C | A | B | A | A | B | A | C | A |
Conferência: 9 slots de A, 4 de B e 2 de C somam 15. Se a troca entre A, B e C leva mais que alguns minutos, ela consome tempo do pitch; reduza com SMED antes de intercalar tanto.
Rotina de retirada e acompanhamento
- Cartão ou embalagem pronta: a cada pitch, o material handler leva a embalagem completa do puxador ao supermercado de produto acabado.
- Nova ordem: ele traz o cartão kanban de produção (ou o slot do quadro) de volta ao puxador. Para o número de cartões, veja o dimensionamento de kanban.
- Conferência: no mesmo momento, compara-se o planejado (30 peças) com o realizado e anota-se a causa do desvio.
- Rota: o tempo da rota do material handler precisa caber no pitch, com folga. Uma rota de 12 minutos cabe num pitch de 30; num pitch de 10 não cabe. Veja o milk run interno.
| Pitch | Planejado (peças) | Realizado (peças) | Desvio | Causa anotada |
|---|---|---|---|---|
| 5 | 30 | 25 | −5 | Faltou componente |
| 9 | 30 | 27 | −3 | Parada curta de 3 min |
| 12 | 30 | 23 | −7 | Ajuste de máquina de 7 min |
| Demais 12 pitches | 360 | 360 | 0 | — |
| Dia | 450 | 435 | −15 | 96,7% do plano |
Com takt de 60 s, cada peça faltante equivale a 1 minuto perdido: 5 + 3 + 7 = 15 peças, ou 15 minutos. O ganho do pitch é esse: o problema aparece em 30 minutos, não no fim do turno. Os desvios entram no quadro SQDCM do dia.
Como escolher o tamanho do pitch
- Pitch curto (embalagem pequena): problemas aparecem rápido e o estoque na linha é menor, mas a rota do material handler fica mais carregada.
- Pitch longo (embalagem grande): menos viagens, porém o problema fica escondido por mais tempo e o supermercado precisa ser maior.
- Critério prático: escolha a embalagem que o cliente ou o cliente interno consome, depois confira se o pitch resultante cabe na rota e se o dia fecha em número inteiro de pitches.
- Troca de modelo: o pitch precisa absorver a troca; senão o puxador perde o ritmo no primeiro slot do produto seguinte.
Erros comuns
- Confundir pitch com takt. O takt é por peça; o pitch é por embalagem.
- Calcular o takt sem descontar paradas. Pitch calculado sobre tempo bruto gera um dia impossível de cumprir.
- Embalagem de fornecedor ditando o pitch. A embalagem deve ser definida pelo consumo, não pelo contêiner disponível.
- Rota maior que o pitch. O material handler passa a correr atrás dos cartões e o sistema volta a empurrar.
- Não registrar o desvio. Sem anotar a causa em cada pitch, o quadro vira decoração.
- Aplicar o pitch em gargalo desbalanceado. Se o ciclo da célula é maior que o takt, nenhum pitch fecha o dia.
Perguntas frequentes
O que é pitch de produção?
É o intervalo de programação e retirada no processo puxador: takt time multiplicado pela quantidade da embalagem de produto acabado.
Qual a fórmula do pitch?
Pitch = takt time × quantidade da embalagem. Com takt de 60 s e 30 peças, o pitch é 1.800 s, ou 30 minutos.
Qual a diferença entre pitch e takt time?
O takt time é o ritmo da demanda por peça. O pitch é esse ritmo agrupado em uma embalagem, um incremento de trabalho que o chão de fábrica consegue programar e verificar.
Quantos pitches cabem em um dia?
Tempo disponível ÷ pitch. No exemplo, 27.000 s ÷ 1.800 s = 15 pitches por dia.
O pitch é o mesmo que o tempo de ciclo?
Não. O tempo de ciclo é o tempo de uma peça num posto. O pitch é o tempo para completar uma embalagem inteira no ritmo do takt.
Qual o melhor tamanho de pitch?
Aquele que cabe na rota do material handler e fecha o dia em número inteiro de retiradas. Quanto menor, mais rápido o problema aparece.
Fontes
- ROTHER, M.; SHOOK, J. Aprendendo a Enxergar: mapeando o fluxo de valor. São Paulo: Lean Institute Brasil.
- ROTHER, M.; HARRIS, R. Creating Continuous Flow. Cambridge: Lean Enterprise Institute, 2001.
- LIKER, J. K. O Modelo Toyota. Porto Alegre: Bookman.
Para estudar mais: fontes e links confiáveis
- Lean Enterprise Institute: What is Lean? (em inglês)
- Toyota Motor Corporation: Toyota Production System (em inglês)
- Wikipédia: Lean manufacturing
- Wikipédia: Takt Time
Guarde este endereço: o Manufatura Enxuta é a sua escola de manufatura enxuta. Volte sempre que precisar estudar, com artigo completo, mapa visual e fontes confiáveis. Siga uma das trilhas de estudo ou consulte o glossário A–Z.
Quer estoque que gira sem faltar?
Baixe o e-book gratuito sobre produção puxada, com kanban, supermercado e nivelamento.
Baixar e-book
Sobre o autor
Especialista em Lean Manufacturing e Gestão Comportamental
Mais de 20 anos de indústria automotiva e metalmecânica (GM e Dana), especialista em Lean Manufacturing desde 2006. Instrutor e mentor do SENAI no programa Brasil Mais Produtivo, com consultorias, treinamentos e auditorias em mais de 50 empresas, unindo qualidade, produtividade e desenvolvimento de pessoas.