Qué son APQP y PPAP
APQP y PPAP son dos mitades del mismo proceso en el sector automotriz. El APQP (Advanced Product Quality Planning, planificación avanzada de la calidad del producto) es la guía que lleva un producto nuevo desde el concepto hasta la producción en serie. El PPAP (Production Part Approval Process, proceso de aprobación de piezas de producción) es la prueba: el paquete de evidencias que el proveedor entrega al cliente para demostrar que su proceso fabrica piezas conformes al ritmo de producción.
Ambos manuales los publica la AIAG y los usan las armadoras y proveedores que siguen la IATF 16949. En resumen: el APQP dice qué hacer en cada fase, y el PPAP dice qué presentar al final para quedar liberado a producir.
Mapa visual de APQP y PPAP
El mapa reúne las 5 fases del APQP, los 18 elementos del PPAP, los niveles de presentación y el ejemplo de Ppk de este artículo.
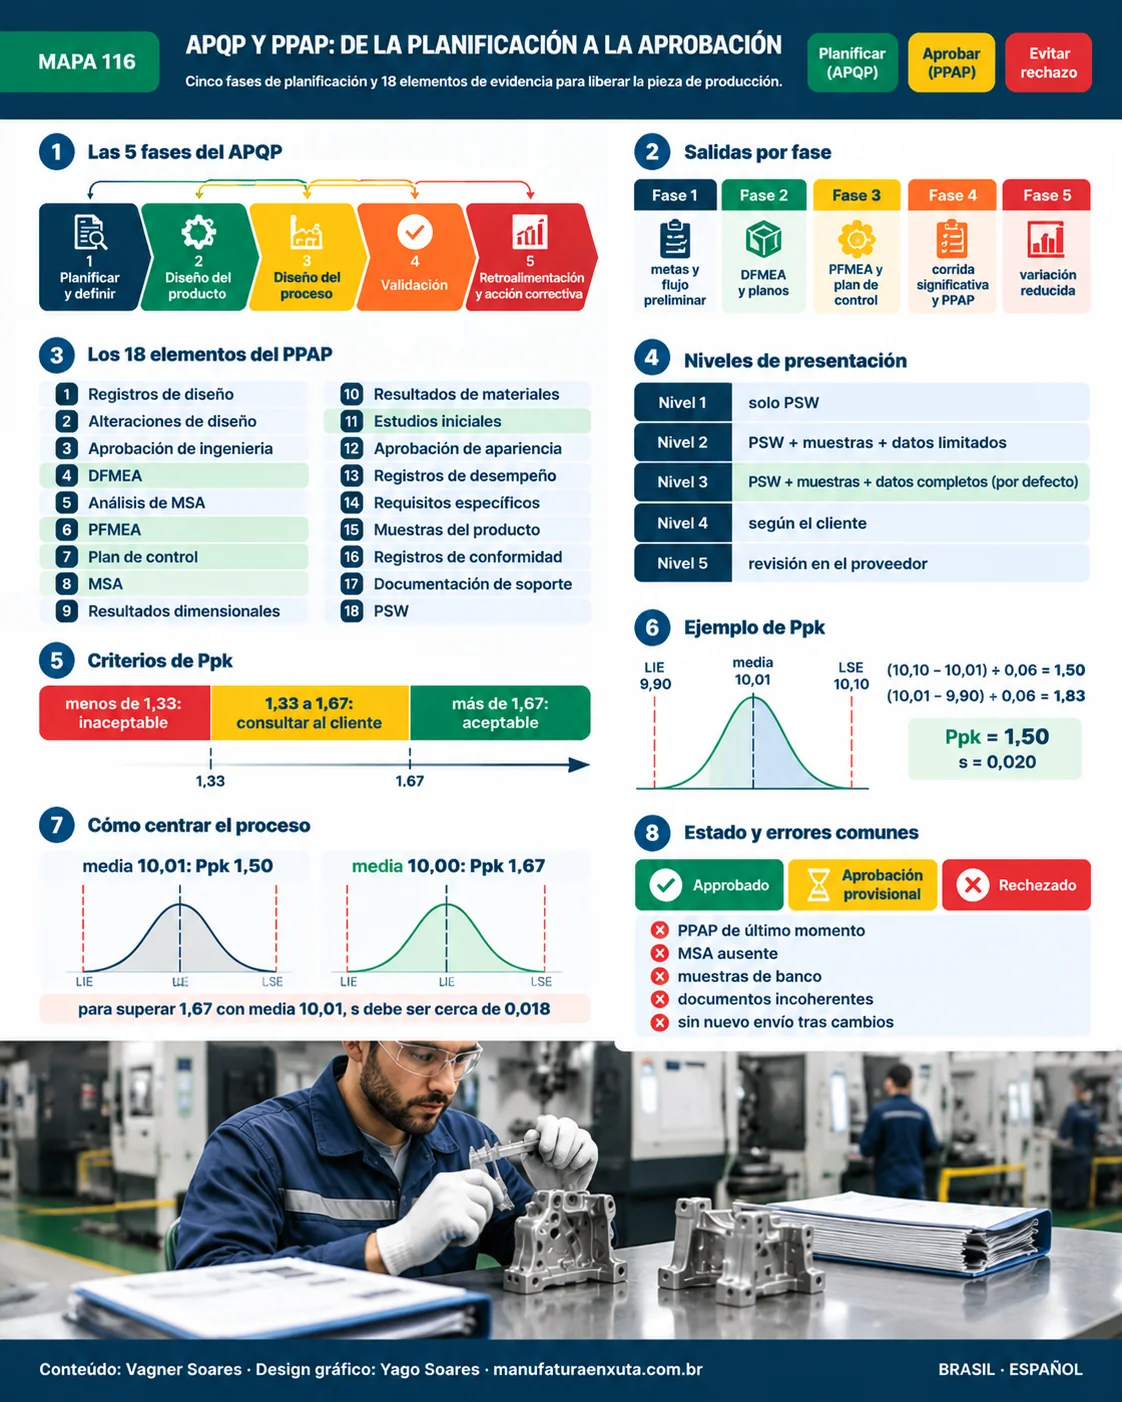
Las 5 fases del APQP
| Fase | Nombre | Salidas principales |
|---|---|---|
| 1 | Planificar y definir el programa | Metas de calidad y confiabilidad, lista preliminar de materiales, flujo preliminar, características especiales preliminares |
| 2 | Diseño y desarrollo del producto | AMEF de diseño, planos y especificaciones, plan de control de prototipo, compromiso de factibilidad del equipo |
| 3 | Diseño y desarrollo del proceso | Diagrama de flujo, distribución en planta, AMEF de proceso, plan de control de prelanzamiento, instrucciones de proceso, plan de MSA |
| 4 | Validación del producto y del proceso | Corrida significativa de producción, evaluación del MSA, estudio de capacidad, PPAP, plan de control de producción |
| 5 | Retroalimentación, evaluación y acción correctiva | Variación reducida, lecciones aprendidas, mejora continua y satisfacción del cliente |
Las fases se traslapan a propósito: la planificación del proceso empieza antes de cerrar el diseño del producto. Así se evita descubrir en la fase 4 que la pieza no se puede fabricar. Un equipo multifuncional (calidad, ingeniería, producción, compras, logística) trabaja con un cronograma único y revisiones formales de fase.
Las herramientas centrales cruzan todas las fases: AMEF (FMEA), MSA y Gauge R&R, control estadístico de procesos, el plan de control y el propio PPAP. Para mapear el proceso de punta a punta, el diagrama SIPOC ayuda a armar el flujo preliminar.
Los 18 elementos del PPAP
La 4ª edición del manual enumera 18 elementos. No todo cliente pide todos: el nivel de presentación y los requisitos específicos del cliente definen qué entra en el paquete.
- Registros de diseño (plano de la pieza)
- Documentos autorizados de cambio de ingeniería
- Aprobación de ingeniería del cliente
- AMEF de diseño (DFMEA)
- Diagramas de flujo del proceso
- AMEF de proceso (PFMEA)
- Plan de control
- Estudios de análisis del sistema de medición (MSA)
- Resultados dimensionales
- Registros de resultados de pruebas de material y desempeño
- Estudios iniciales de proceso
- Documentación de laboratorio calificado
- Informe de aprobación de apariencia (AAR)
- Muestras del producto
- Muestra maestra
- Ayudas de verificación
- Registros de cumplimiento de requisitos específicos del cliente
- Certificado de sometimiento de la pieza (PSW)
El PSW es la carátula del paquete: identifica la pieza, el motivo del sometimiento, el nivel, los resultados de medición y la declaración del proveedor de que las piezas se hicieron con herramental y proceso de producción.
Niveles de presentación y estado de aprobación
| Nivel | Qué envía el proveedor |
|---|---|
| 1 | Solo el PSW (y el AAR, cuando aplica) |
| 2 | PSW, muestras del producto y datos de soporte limitados |
| 3 | PSW, muestras y datos de soporte completos (por defecto, si el cliente no define otro) |
| 4 | PSW y otros elementos definidos por el cliente |
| 5 | PSW, muestras y datos completos, revisados en las instalaciones del proveedor |
El resultado del cliente es aprobado, aprobación provisional (con plazo y acciones definidas) o rechazado. El PPAP también debe volver a presentarse tras cambios de diseño, herramental, proceso, planta o subproveedor, según el manual y el cliente.
Ejemplo: estudio inicial de proceso con Ppk
El elemento 11 pide evidencia de que el proceso es capaz. Para características dimensionales, el PPAP usa el Ppk (desempeño del proceso, con la desviación estándar de largo plazo) sobre una corrida significativa de producción, típicamente de 300 piezas consecutivas. Ejemplo ficticio: una dimensión de 10,00 ± 0,10 mm (LIE = 9,90; LSE = 10,10), con media de 10,01 mm y desviación estándar de 0,020 mm.
Ppk = mín[(LSE − media) ÷ 3s ; (media − LIE) ÷ 3s]
| Lado | Cálculo | Resultado |
|---|---|---|
| Superior | (10,10 − 10,01) ÷ (3 × 0,020) = 0,09 ÷ 0,06 | 1,50 |
| Inferior | (10,01 − 9,90) ÷ (3 × 0,020) = 0,11 ÷ 0,06 | 1,83 |
| Ppk | el menor de los dos | 1,50 |
Con los criterios habituales del manual (más de 1,67 aceptable; de 1,33 a 1,67 puede ser aceptable, consultando al cliente; menos de 1,33 inaceptable), un Ppk de 1,50 queda en la franja intermedia. Si el proceso se centra en 10,00, el Ppk sube a 0,10 ÷ 0,06 = 1,67 sin cambiar la dispersión. Para superar 1,67 con la media en 10,01, la desviación estándar tendría que bajar a cerca de 0,018 mm. El cálculo se detalla en Cp y Cpk.
Errores comunes
- Tratar el PPAP como un documento de último momento. Armar el paquete recién en la fase 4 deja ver demasiado tarde los vacíos de AMEF, MSA y plan de control.
- Documentos que no coinciden. El diagrama de flujo, el AMEF de proceso y el plan de control deben tener las mismas etapas y características especiales.
- Medir con un sistema de medición no evaluado. Resultados dimensionales sin MSA aceptado no respaldan el estudio de capacidad.
- Muestras de banco. La corrida significativa debe usar herramental, operarios, ritmo y métodos de producción.
- Ignorar requisitos específicos del cliente. Cada armadora tiene formatos y plazos propios.
- No volver a presentar tras cambios. Un cambio de proceso o planta sin nuevo sometimiento es una no conformidad.
Para la certificación que exige estos métodos, vea IATF 16949: requisitos y preparación; la base general de calidad está en la ISO 9001.
Preguntas frecuentes
¿Cuál es la diferencia entre APQP y PPAP?
El APQP es la planificación de la calidad en 5 fases; el PPAP es el conjunto de evidencias, con 18 elementos, que el proveedor entrega al cliente para aprobar la pieza de producción.
¿Cuándo se exige el PPAP?
En una pieza nueva, tras cambios de diseño, herramental, proceso, planta o subproveedor, y en otros casos que defina el cliente.
¿Qué es el PSW?
Es el Certificado de Sometimiento de la Pieza, el elemento 18, que resume la presentación e incluye la declaración de conformidad del proveedor.
¿Qué Ppk exige el cliente?
El manual considera aceptable más de 1,67 en procesos estables. Muchos clientes fijan valores propios, así que confirme en los requisitos específicos.
¿Los 18 elementos son obligatorios?
No necesariamente. El nivel de presentación y el cliente definen qué enviar, pero el proveedor debe conservar todos los registros aplicables.
¿APQP y PPAP sirven fuera de automoción?
Sí. Aeroespacial, electrónica y otros sectores usan versiones adaptadas, pero el origen y el uso más común están en automoción.
Fuentes
- AIAG. Advanced Product Quality Planning (APQP) and Control Plan. 2ª ed. Southfield: AIAG, 2008.
- AIAG. Production Part Approval Process (PPAP). 4ª ed. Southfield: AIAG, 2006.
- AIAG; VDA. FMEA Handbook. Southfield: AIAG, 2019.
- AIAG. Measurement Systems Analysis (MSA). 4ª ed. Southfield: AIAG, 2010.
- IATF. IATF 16949:2016 - Quality management system requirements for automotive production and relevant service parts organizations.
Para seguir estudiando: fuentes y enlaces fiables
- ASQ: Quality Resources (en inglés)
- ISO: ISO 9001 and related standards, Quality management (en inglés)
Guarde esta dirección: Manufatura Enxuta es su escuela de manufactura esbelta. Vuelva siempre que necesite estudiar, con artículo completo, mapa visual y fuentes fiables. Siga una de las rutas de estudio o consulte el glosario A–Z.
¿Quieres una guía rápida para consultar en la planta?
Descarga el e-book gratuito Guía de Bolsillo con las herramientas Lean resumidas en una página cada una.
Descargar e-book
Sobre el autor
Especialista en Lean Manufacturing y Gestión del Comportamiento
Más de 20 años en la industria automotriz y metalmecánica (GM y Dana), especialista en Lean Manufacturing desde 2006. Instructor y mentor del SENAI en el programa Brasil Mais Produtivo, con consultorías, capacitaciones y auditorías en más de 50 empresas, uniendo calidad, productividad y desarrollo de personas.