Maschinensicherheit und Lean: Was beides verbindet
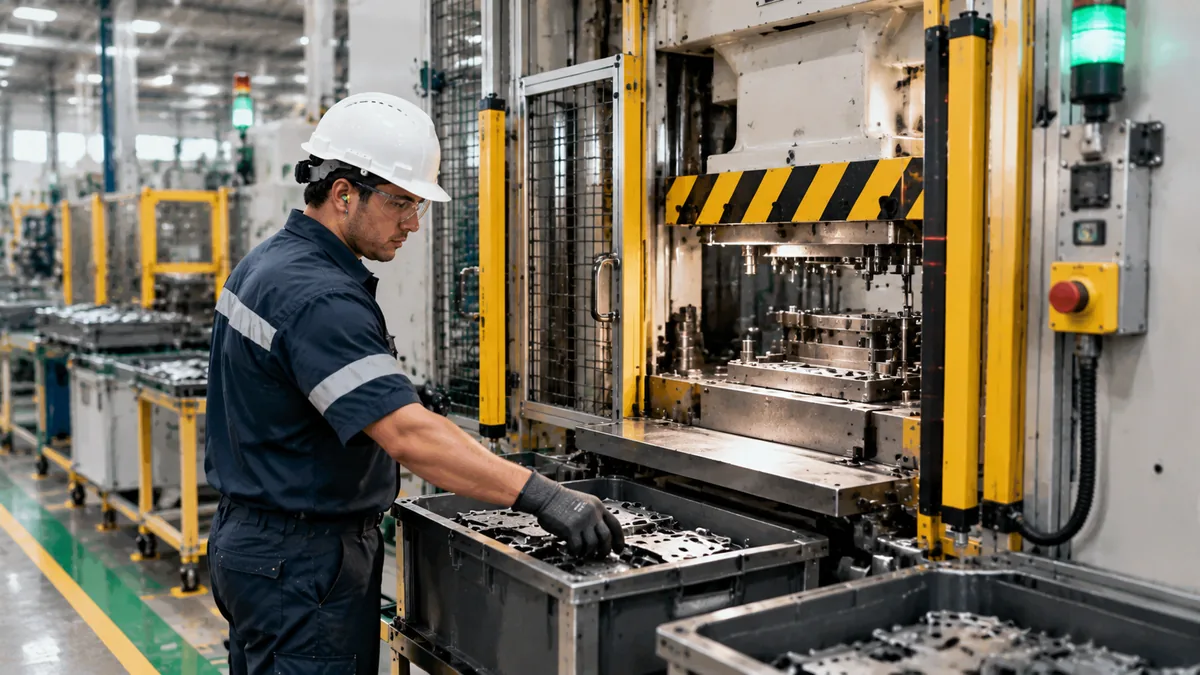
Die Maschinensicherheit umfasst Normen und Maßnahmen, die Menschen vor Gefährdungen an Maschinen schützen: Schutzeinrichtungen, Verriegelungen, Not-Halt und sichere Arbeitsverfahren. Lean will Verschwendung beseitigen, ohne die Menschen aus dem Blick zu verlieren. Ist der Schutz gut konstruiert, bremst er den Fluss nicht: Wer die Maschine nicht manipulieren muss, arbeitet mit weniger Stillständen und geringerem Risiko.
Der Konflikt entsteht, wenn Schutz nachträglich improvisiert wird. Eine Verkleidung, die bei jeder Reinigung nur mit Werkzeug zu öffnen ist, bleibt irgendwann ab. Der Beitrag zeigt, wie sich Schutz so auslegen lässt, dass er schützt und zugleich Zeit spart. Er ersetzt weder die Normen noch eine fachkundige Person. Die brasilianische Vorschrift NR-12 wird in der portugiesischen Fassung behandelt; die Logik gilt ebenso für die Maschinenrichtlinie, die Betriebssicherheitsverordnung und ISO-Normen.
Visuelle Übersicht zur Maschinensicherheit
Die Karte fasst Schutzeinrichtungen, Verriegelungen, die Berechnung des Sicherheitsabstands und die Prüfroutine zusammen.
Schutzeinrichtungen, Verriegelungen und Not-Halt
Die Reihenfolge der Risikominderung folgt DIN EN ISO 12100: Gefährdung konstruktiv vermeiden, den Zugang zum Gefahrenbereich verhindern und erst danach warnen und unterweisen. Typische Maßnahmen in der Fertigung:
- Feststehende trennende Schutzeinrichtung: für Stellen ohne tägliche Eingriffe. Nur mit Werkzeug zu entfernen.
- Bewegliche, verriegelte Schutzeinrichtung: für häufige Eingriffe (Beschicken, Reinigen, Störungsbeseitigung). Beim Öffnen stoppt die gefährliche Bewegung.
- Berührungslos wirkende Schutzeinrichtung: Lichtvorhang, Laserscanner oder Schaltmatte, die die Maschine stoppen, sobald jemand den Bereich betritt.
- Zweihandschaltung: hält beide Hände während des Zyklus außerhalb der Gefahrenzone.
- Not-Halt: gut sichtbar, erreichbar und ohne selbsttätigen Wiederanlauf.
Die Schaltkreise, die diese Funktionen ausführen, sind sicherheitsbezogene Teile von Steuerungen. Sie werden nach DIN EN ISO 13849-1 bewertet (Performance Level). Das geforderte Niveau ergibt sich aus der Risikobeurteilung, nicht aus Vorlieben.
Lean liefert dazu eine Frage pro Zugang: Wie oft greift der Werker ein und wie lange? Lautet die Antwort „mehrmals pro Schicht“, ist eine feststehende Schutzeinrichtung ein Konstruktionsfehler. Richtig ist eine verriegelte Schutztür, die sich in Sekunden öffnen lässt. Der Gedanke ist derselbe wie beim Poka-Yoke: Der sichere Weg muss der einfachste sein.
Sicherheitsabstand eines Lichtvorhangs
Eine berührungslos wirkende Schutzeinrichtung schützt nur, wenn sie weit genug von der Gefahrstelle entfernt steht, damit die Maschine stoppt, bevor die Hand ankommt. Die ISO 13855 (in Deutschland als DIN EN ISO 13855) regelt die Anordnung von Schutzeinrichtungen anhand der Annäherungsgeschwindigkeit. Die allgemeine Form lautet:
S = K × T + C
- S: Mindestabstand zwischen Lichtvorhang und Gefahrstelle (mm).
- K: Annäherungsgeschwindigkeit von Körper oder Hand (2000 mm/s ist der übliche Wert bis 500 mm Abstand).
- T: Gesamtnachlaufzeit in Sekunden: Ansprechzeit des Lichtvorhangs (t1) plus Nachlaufzeit der Maschine (t2).
- C: Zuschlag für das Eingreifen vor der Detektion. Bei Lichtvorhängen mit Auflösung d bis 40 mm gilt C = 8 × (d − 14).
Beispiel: Lichtvorhang mit 30 mm Auflösung, t1 = 0,03 s und t2 = 0,12 s.
| Größe | Rechnung | Ergebnis |
|---|---|---|
| T | 0,03 + 0,12 | 0,15 s |
| K × T | 2000 × 0,15 | 300 mm |
| C | 8 × (30 − 14) | 128 mm |
| S | 300 + 128 | 428 mm |
Der Lichtvorhang muss mindestens 428 mm von der Gefahrstelle entfernt stehen. Verschleißt die Bremse und steigt die Nachlaufzeit auf T = 0,27 s, ergibt sich S = 2000 × 0,27 + 128 = 668 mm; da dies über 500 mm liegt, darf mit K = 1600 mm/s neu gerechnet werden: 1600 × 0,27 + 128 = 560 mm (Mindestwert 500 mm). Deshalb wird die Nachlaufzeit gemessen statt geschätzt und regelmäßig erneut geprüft.
Beispiel: Die Verkleidung, die keiner zurückbaute
Fiktiver Fall zur Veranschaulichung der Zahlen. Eine Presse hat seitlich eine feststehende, verschraubte Schutzeinrichtung. Der Werker muss sie dreimal pro Schicht öffnen, um Späne zu entfernen und ein eingeklemmtes Teil zu lösen. Mit Werkzeug dauert jede Öffnung 10 Minuten, und am Schichtende bleibt die Verkleidung ab.
| Situation | Zeit je Öffnung | Je Schicht (3 Öffnungen) | Je Monat (2 Schichten, 22 Tage) |
|---|---|---|---|
| Feststehend, verschraubt | 10 min | 30 min | 22,0 h |
| Beweglich, verriegelt | 1 min | 3 min | 2,2 h |
| Gewinn | 9 min | 27 min | 19,8 h |
Die Rechnung: 27 min × 2 Schichten × 22 Tage = 1.188 min, also 19,8 Stunden pro Monat. Der Zeitgewinn ist real, wichtiger ist aber, dass der Werker keinen Grund mehr hat, den Schutz zu umgehen. Sicherheit und Produktivität führen zur selben Änderung.
Prüfroutine in der Fertigung
Eine montierte Schutzeinrichtung ist noch keine wirksame. Verriegelungen verstellen sich, Kabel brechen, Aufkleber lösen sich. Eine kurze Checkliste zu Schichtbeginn, als Teil der autonomen Instandhaltung, hilft:
- Feststehende Schutzeinrichtungen vorhanden und vollständig befestigt.
- Verriegelung: Schutztür im Zyklus öffnen und prüfen, dass die gefährliche Bewegung stoppt.
- Not-Halt: betätigen und prüfen, dass die Maschine stoppt und nicht selbsttätig anläuft.
- Lichtvorhang: mit dem Prüfstab in der angegebenen Auflösung testen.
- Kennzeichnung und Beleuchtung gut sichtbar.
- Keine Manipulation: Klebeband, Magnete, Keile oder Brücken am Verriegelungsschalter.
Bei 12 Maschinen und 6 Punkten zu je einer halben Minute dauert die Routine 36 Minuten pro Schicht, verteilt auf die Werker der jeweiligen Maschine. Das Ergebnis gehört an eine einfache Tafel im Sinne des visuellen Managements: grün für in Ordnung, rot für eine Abweichung mit Stopp.
Wartung, Einstellarbeiten und Reinigung mit Zugriff erfordern das Freischalten und Sichern der Energie (Lockout/Tagout). Gut geplante Rüstvorgänge mit SMED lassen sich bei gesicherter Maschine und kürzerem Stillstand durchführen. Ein aufgeräumter Arbeitsplatz durch 5S senkt zudem das Risiko von Stolpern, Gegenständen im Bewegungsraum und blockiertem Zugang zum Not-Halt. Zur Körperhaltung am Arbeitsplatz siehe Ergonomie an der Montagelinie.
Häufige Fehler
- Die Norm als Stempel behandeln: die Maschine auf dem Papier anpassen, ohne die Ursache der Manipulation zu beheben.
- Schutz, der die Arbeit behindert: Was den Takt stört, wird entfernt. Den Werker in die Konstruktion einbinden.
- Nachlaufzeit nur einmal messen: Bremsen altern, der Sicherheitsabstand verliert seine Gültigkeit.
- Nur auf Unterweisung und Schilder setzen: Sie sind die letzte Stufe, nicht die erste.
- Sicherheitsschaltkreise ohne Fachkunde ändern: Änderungen an Verriegelungen verlangen qualifiziertes Personal und eine neue Validierung.
- Altmaschinen übersehen: Auch Bestandsanlagen brauchen eine Risikobeurteilung.
Häufige Fragen
Sind Maschinensicherheit und Lean vereinbar?
Ja. Gut ausgelegter Schutz verringert Stillstände, Nacharbeit und Behelfslösungen. Ein Konflikt entsteht nur bei schlecht durchdachtem Schutz.
Was unterscheidet feststehende und verriegelte Schutzeinrichtungen?
Die feststehende lässt sich nur mit Werkzeug entfernen und eignet sich für seltene Eingriffe. Die verriegelte öffnet ohne Werkzeug und stoppt dabei die gefährliche Bewegung, geeignet für häufige Eingriffe.
Wie berechnet man den Sicherheitsabstand eines Lichtvorhangs?
Mit S = K × T + C nach ISO 13855. Im Beispiel ergeben K = 2000 mm/s, T = 0,15 s und C = 128 mm einen Abstand von 428 mm.
Wie oft sind Sicherheitseinrichtungen zu prüfen?
Einfache Funktionsprüfungen durch den Werker zu Schichtbeginn. Umfassendere Prüfungen folgen dem Instandhaltungsplan sowie den Vorgaben des Herstellers und der Risikobeurteilung.
Darf ich eine Verriegelung überbrücken, um Zeit zu sparen?
Nein. Das Umgehen einer Schutzeinrichtung gefährdet Personen und das Unternehmen. Behindert der Schutz die Arbeit, muss die Konstruktion geändert werden.
Welche Rolle spielt Lockout/Tagout?
Es gilt bei Arbeiten, bei denen Energie unerwartet anlaufen oder freigesetzt werden könnte, etwa Reparatur, Einstellen und Störungsbeseitigung. Es ergänzt Schutzeinrichtungen, ersetzt sie aber nicht.
Quellen
- DIN EN ISO 12100: Sicherheit von Maschinen — Allgemeine Gestaltungsleitsätze — Risikobeurteilung und Risikominderung.
- DIN EN ISO 13849-1: Sicherheit von Maschinen — Sicherheitsbezogene Teile von Steuerungen.
- DIN EN ISO 13855: Sicherheit von Maschinen — Anordnung von Schutzeinrichtungen im Hinblick auf Annäherungsgeschwindigkeiten von Körperteilen.
- Betriebssicherheitsverordnung (BetrSichV).
Die vollständige 5S-Auditcheckliste gewünscht?
Laden Sie das kostenlose E-Book "5S in der Praxis" herunter, mit Einführungsleitfaden und fertigen Checklisten.
E-Book herunterladen
Über den Autor
Spezialist für Lean Manufacturing und Verhaltensmanagement
Über 20 Jahre in der Automobil- und Metallindustrie (GM und Dana), Praktiker für Lean Manufacturing seit 2006. SENAI-Dozent und Mentor im brasilianischen Programm Brasil Mais Produtivo, mit Beratung, Schulung und Audits für über 50 Unternehmen. Er verbindet Qualität, Produktivität und Personalentwicklung.