O que é a inspeção de primeiro artigo (FAI)
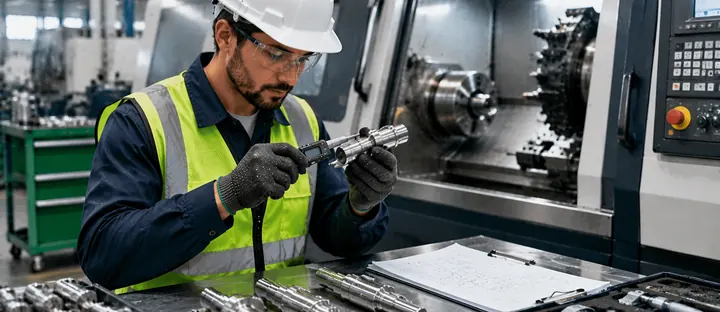
A inspeção de primeiro artigo (FAI, first article inspection) é a verificação documentada de que as primeiras peças produzidas com o processo e as ferramentas definitivas atendem a todos os requisitos do desenho e da especificação. Ela prova que o processo é capaz de fazer a peça certa antes de liberar a produção em série.
O FAI não mede a estabilidade do processo ao longo do tempo (isso é papel do controle estatístico e da capabilidade Cp e Cpk); mede se o primeiro item produzido cumpre 100% das características especificadas.
Mapa visual do FAI
O mapa resume o fluxo: planejar, balonar o desenho, medir, registrar o relatório e aprovar, com o exemplo deste artigo.

Quando fazer o FAI
As situações típicas que exigem um novo FAI, total ou parcial, são:
- Peça nova ou primeira produção com ferramental definitivo.
- Mudança de engenharia no desenho ou na especificação, nas características afetadas.
- Mudança de processo, máquina, ferramental, local de fabricação ou fornecedor de matéria-prima ou de processo especial.
- Parada longa de produção; o prazo que obriga a repetir o FAI é definido pelo cliente ou pela norma aplicável.
- Não conformidade que exigiu alteração do processo, após uma ação corretiva.
Quando a mudança é limitada, faz-se um FAI parcial, só das características afetadas e das que dependem delas.
Como fazer o FAI em 5 passos
- Planejar. Reúna desenho na revisão vigente, especificações, plano de controle e requisitos do cliente. Defina quem mede, com qual instrumento e em qual peça. O plano de controle é a base para saber o que e como verificar.
- Balonar o desenho. Numere cada dimensão, nota, tolerância geométrica, acabamento e requisito de material ou processo especial. Cada balão vira uma linha do relatório, sem exceção.
- Produzir a amostra. Use o processo de série: mesma máquina, ferramental, programa, operador e matéria-prima. Uma peça feita "com cuidado extra" invalida o FAI.
- Medir e registrar. Use instrumentos calibrados e de resolução adequada à tolerância (veja MSA e Gauge R&R e calibração e incerteza). Anote o valor medido, não apenas "OK".
- Analisar e aprovar. Compare cada valor com a tolerância. Se tudo conforme, o responsável aprova e libera. Qualquer desvio gera ação corretiva e novo FAI das características afetadas.
Exemplo resolvido: eixo de acionamento
Exemplo fictício: primeira peça de um eixo usinado, desenho em revisão C. A margem é a distância entre o valor medido e o limite mais próximo da tolerância.
| Balão | Característica | Especificação | Medido | Margem | Resultado |
|---|---|---|---|---|---|
| 1 | Diâmetro externo (mm) | 25,00 ± 0,05 | 25,02 | 0,03 | Conforme |
| 2 | Comprimento total (mm) | 80,0 ± 0,2 | 80,15 | 0,05 | Conforme |
| 3 | Furo Ø8 H7 (mm) | 8,000 – 8,015 | 8,009 | 0,006 | Conforme |
| 4 | Rugosidade Ra (µm) | ≤ 1,6 | 1,2 | 0,4 | Conforme |
| 5 | Dureza (HRC) | 58 – 62 | 60 | — | Conforme |
| 6 | Batimento radial (mm) | ≤ 0,03 | 0,05 | −0,02 | Não conforme |
Cinco características estão conformes. A característica 3 passa, mas com margem de apenas 0,006 mm, ponto a vigiar. O batimento de 0,05 mm excede o limite de 0,03 mm: o FAI não é aprovado. O processo precisa de correção (por exemplo, fixação ou concentricidade entre operações) e o item é medido de novo antes de liberar a produção.
O que entra no relatório e a relação com PPAP
No setor aeroespacial, a norma AS9102 organiza o relatório em três formulários: o Formulário 1 (identificação e rastreabilidade da peça), o Formulário 2 (materiais, processos especiais e ensaios funcionais) e o Formulário 3 (cada característica balonada, com o valor medido). Independentemente do modelo, o relatório deve ter:
- Identificação da peça, revisão do desenho, ordem e data.
- Cada característica, especificação, valor medido, instrumento usado e resultado.
- Certificados de matéria-prima e de processos especiais (tratamento térmico, tratamento de superfície).
- Responsável pela medição e pela aprovação.
No setor automotivo, o equivalente é o resultado dimensional dentro do PPAP, e a exigência vem da IATF 16949 e do cliente. Na Alemanha, o relatório equivalente é o Erstmusterprüfbericht (EMPB). Cada cliente define o formato e a quantidade de peças, então confirme antes de começar. Guarde o relatório vinculado ao lote para a rastreabilidade.
Erros comuns
- Balonar só as dimensões principais. Notas, acabamentos e tolerâncias geométricas também são requisitos.
- Medir em peça diferente da de série ou com ferramental provisório.
- Usar o desenho em revisão errada.
- Registrar apenas "OK". Sem valor medido, não há evidência nem como ver a margem.
- Instrumento sem calibração ou com resolução maior que 10% da tolerância.
- Tratar o FAI como capabilidade. Uma peça não mostra variação; use o CEP depois da liberação.
- Liberar com desvio sem aprovação formal do cliente.
Perguntas frequentes
O que significa FAI?
First article inspection, ou inspeção de primeiro artigo: verificação documentada de que as primeiras peças atendem a todos os requisitos do desenho.
Qual a diferença entre FAI e PPAP?
O FAI verifica a primeira peça (comum no aeroespacial, AS9102); o PPAP é o pacote de aprovação do setor automotivo, que inclui resultados dimensionais e outros 17 elementos.
Quantas peças são inspecionadas no FAI?
Depende do cliente e da norma. Em geral, uma ou poucas peças representativas; confirme o requisito contratual.
Quando repetir o FAI?
Em mudança de desenho, processo, ferramental, local ou fornecedor, e após parada longa de produção, conforme definido pelo cliente.
O que é balonar um desenho?
Numerar cada requisito do desenho com um balão, para que cada um tenha uma linha correspondente no relatório de inspeção.
O que fazer se uma característica reprova?
Registre a não conformidade, corrija o processo, meça de novo as características afetadas e só então aprove. Se precisar liberar com desvio, só com autorização do cliente.
Fontes
- SAE International / IAQG. AS9102: Aerospace First Article Inspection Requirement.
- AIAG. Production Part Approval Process (PPAP), 4th edition.
- VDA. Band 2: Sicherung der Qualität von Lieferungen, Produktionsprozess- und Produktfreigabe (PPF).
- ISO 9001: Sistemas de gestão da qualidade, requisitos.
Para estudar mais: fontes e links confiáveis
- ASQ: Quality Resources (em inglês)
- ISO: ISO 9001 and related standards, Quality management (em inglês)
Guarde este endereço: o Manufatura Enxuta é a sua escola de manufatura enxuta. Volte sempre que precisar estudar, com artigo completo, mapa visual e fontes confiáveis. Siga uma das trilhas de estudo ou consulte o glossário A–Z.
Quer um fluxo sem idas e vindas?
Baixe o e-book gratuito "Guia de Bolso Lean" e aprenda a enxergar o fluxo antes de mudar o layout.
Baixar e-book
Sobre o autor
Especialista em Lean Manufacturing e Gestão Comportamental
Mais de 20 anos de indústria automotiva e metalmecânica (GM e Dana), especialista em Lean Manufacturing desde 2006. Instrutor e mentor do SENAI no programa Brasil Mais Produtivo, com consultorias, treinamentos e auditorias em mais de 50 empresas, unindo qualidade, produtividade e desenvolvimento de pessoas.