Was eine Zeitstudie ist
Eine Zeitstudie (Zeitaufnahme) misst einen Arbeitsgang mit der Stoppuhr, um eine verlässliche Vorgabezeit festzulegen: die Zeit, die ein eingearbeiteter Mitarbeiter bei normaler Leistung und definierter Methode für die Aufgabe benötigt, einschließlich notwendiger Pausen.
Die Vorgabezeit ist die Grundlage für Taktabstimmung, Kapazitätsrechnung, Produktkalkulation und faire Zielvorgaben.
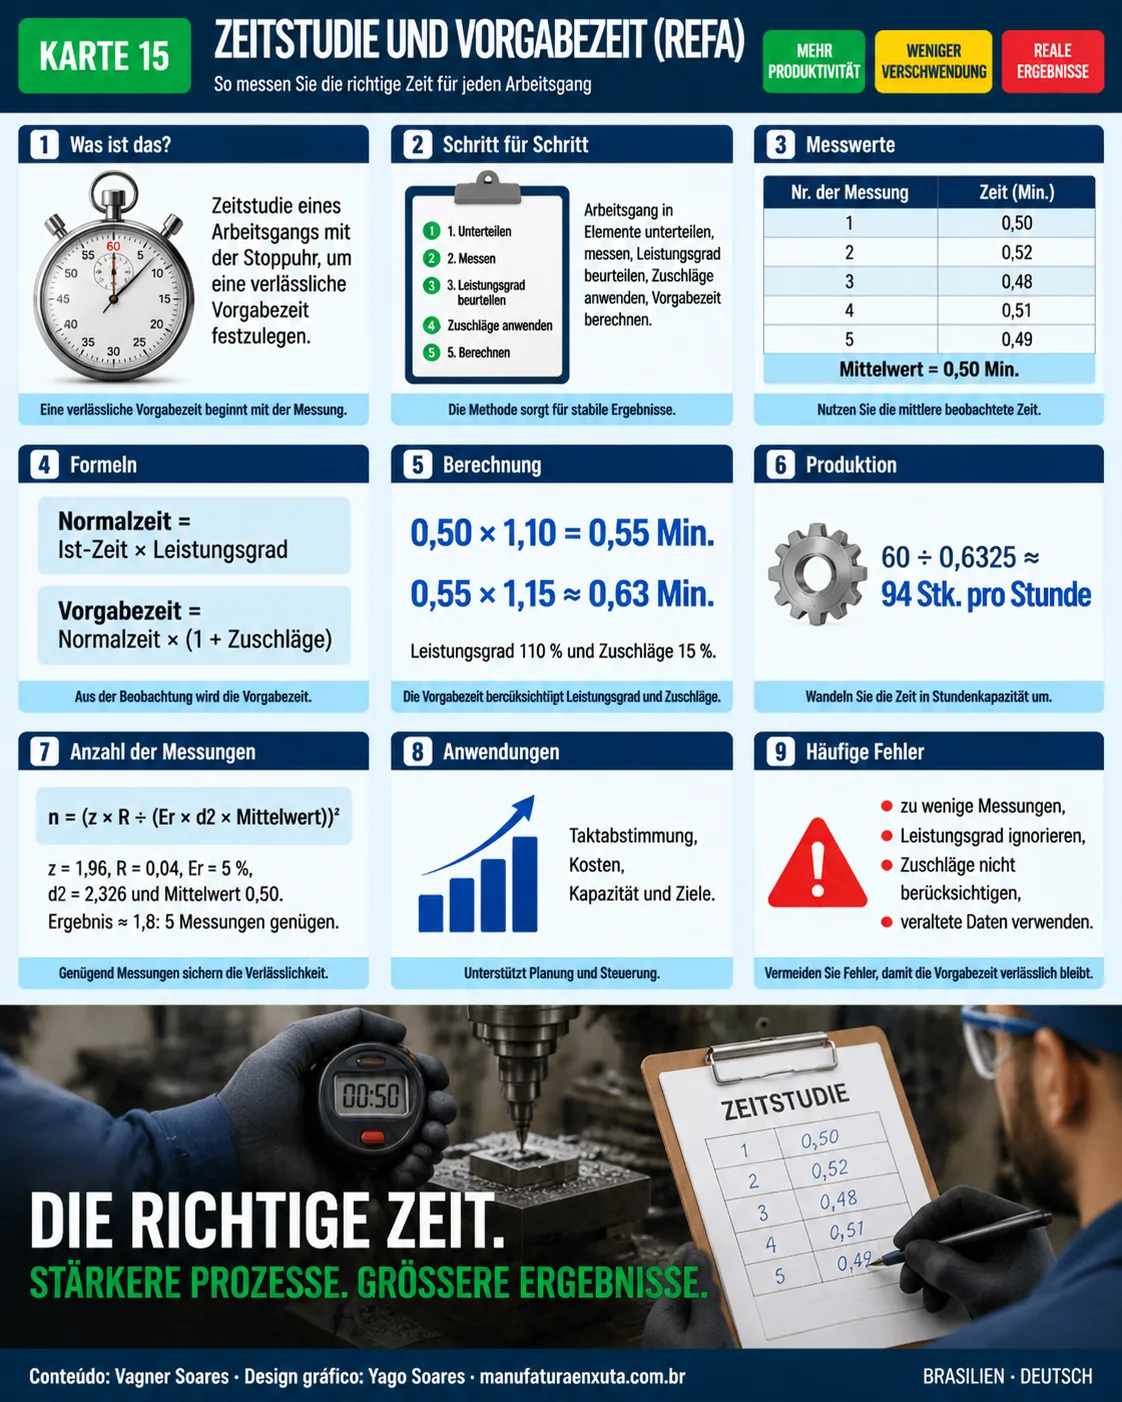
Visuelle Karte zur Zeitstudie
Die Karte fasst die Schritte, die Formeln, das Beispiel mit 5 Messwerten und die Prüfung der Anzahl der Zyklen zusammen.
Schritt für Schritt
- Den Arbeitsgang in Elemente zerlegen, mit klaren Anfangs- und Endpunkten.
- Mehrere Zyklen messen, wenn die Standardmethode eingeführt ist.
- Den Leistungsgrad des Mitarbeiters beurteilen, bezogen auf die Normalleistung.
- Zuschläge anwenden für Erholung und persönliche Bedürfnisse.
- Die Vorgabezeit berechnen.
Standardisieren Sie vor dem Messen: Eine unsaubere Methode zu messen, friert nur die Verschwendung ein. Standardisierte Arbeit kommt zuerst.
Formeln
Normalzeit = mittlere gemessene Zeit × Leistungsgrad
Vorgabezeit = Normalzeit × (1 + Zuschläge)
Manche Unternehmen setzen die Zuschläge als 1 ÷ (1 − p) an, wobei p der Anteil der Schicht ist, der für Pausen reserviert ist. Beide Konventionen sind gebräuchlich; wichtig ist, festzuhalten, welche gilt.
Rechenbeispiel
| Messwert | Zeit (Min.) |
|---|---|
| 1 | 0,50 |
| 2 | 0,52 |
| 3 | 0,48 |
| 4 | 0,51 |
| 5 | 0,49 |
| Mittelwert | 0,50 |
- Leistungsgrad 110 %: Normalzeit = 0,50 × 1,10 = 0,55 Min.
- Zuschläge von 15 %: Vorgabezeit = 0,55 × 1,15 = 0,6325 ≈ 0,63 Min.
- Erwartete Stückzahl: 60 ÷ 0,6325 ≈ 94 Stück pro Stunde.
Wie viele Messwerte genügen?
n = (z × R ÷ (Er × d2 × Mittelwert))²
Bei einem Vertrauensniveau von 95 % (z = 1,96), einer Spannweite R = 0,04 Min., einem relativen Fehler Er = 5 %, d2 = 2,326 (Stichprobe von 5) und einem Mittelwert von 0,50 ergibt sich n ≈ 1,8. Fünf Messwerte sind mehr als zwei, die Stichprobe reicht also aus. Stärker streuende Arbeitsgänge erfordern mehr Zyklen.
Wo die Vorgabezeit verwendet wird
- Taktabstimmung: Die Last jedes Arbeitsplatzes wird mit der Taktzeit verglichen, wie bei der Abstimmung von Montagelinien.
- Kapazität: wie viele Stück pro Stunde jeder Arbeitsplatz liefert.
- Kalkulation: Fertigungslohnkosten pro Stück.
- Zielvorgaben: erwartete Stückzahl pro Schicht.
Häufige Fehler
- Zu wenige Messwerte nehmen oder nur einen Mitarbeiter messen.
- Den Leistungsgrad außer Acht lassen.
- Zuschläge weglassen.
- Messen, bevor die Methode standardisiert ist.
- Nach Verbesserungen veraltete Zeiten weiterverwenden.
Häufige Fragen
Was ist eine Zeitstudie?
Eine Messung eines Arbeitsgangs mit der Stoppuhr, mit der seine Vorgabezeit festgelegt wird.
Wie berechnet man die Vorgabezeit?
Man multipliziert die mittlere gemessene Zeit mit dem Leistungsgrad und erhält die Normalzeit, anschließend multipliziert man mit dem Zuschlagsfaktor. Im Beispiel: 0,50 × 1,10 × 1,15 ≈ 0,63 Min.
Worin unterscheiden sich Normalzeit und Vorgabezeit?
Die Normalzeit gleicht die Leistung des Mitarbeiters aus; die Vorgabezeit enthält zusätzlich Zuschläge für Erholung und persönliche Bedürfnisse.
Wie viele Zyklen sollte ich messen?
Mit der Formel für den Stichprobenumfang; im Beispiel genügen etwa 2, 5 Messwerte lassen also einen Spielraum.
Wofür wird die Vorgabezeit verwendet?
Für Taktabstimmung, Kapazitätsplanung, Produktkalkulation und Produktionsvorgaben.
Quellen
- NIEBEL, B.; FREIVALDS, A. Niebel's Methods, Standards, and Work Design. New York: McGraw-Hill.
- BARNES, R. M. Motion and Time Study: Design and Measurement of Work. New York: Wiley.
- ILO. Introduction to Work Study. Geneva: International Labour Office.
Erst standardisieren, dann messen.
Laden Sie das kostenlose E-Book „Lean-Taschenführer“ mit standardisierter Arbeit und den wichtigsten Werkzeugen herunter.
E-Book herunterladen
Über den Autor
Spezialist für Lean Manufacturing und Verhaltensmanagement
Über 20 Jahre in der Automobil- und Metallindustrie (GM und Dana), Praktiker für Lean Manufacturing seit 2006. SENAI-Dozent und Mentor im brasilianischen Programm Brasil Mais Produtivo, mit Beratung, Schulung und Audits für über 50 Unternehmen. Er verbindet Qualität, Produktivität und Personalentwicklung.