Was ein 8D-Report ist
Der 8D-Report ist eine strukturierte Problemlösungsmethode in acht Disziplinen (D1 bis D8) für Kundenreklamationen und wiederkehrende Fehler: Er grenzt das Problem ein, schützt den Kunden, findet die Grundursache und verhindert die Wiederholung. In der Automobilzulieferkette ist er verbreitet, weil Kunden den 8D-Bericht vom Lieferanten verlangen.
Die Methode stammt von Ford, das in den 1980er-Jahren den Leitfaden "Team Oriented Problem Solving" mit acht Disziplinen veröffentlichte; viele Unternehmen ergänzten später einen Schritt D0 für Vorbereitung und Sofortreaktion. Das Grundprinzip: erst eindämmen, dann untersuchen, dauerhaft abstellen und standardisieren.
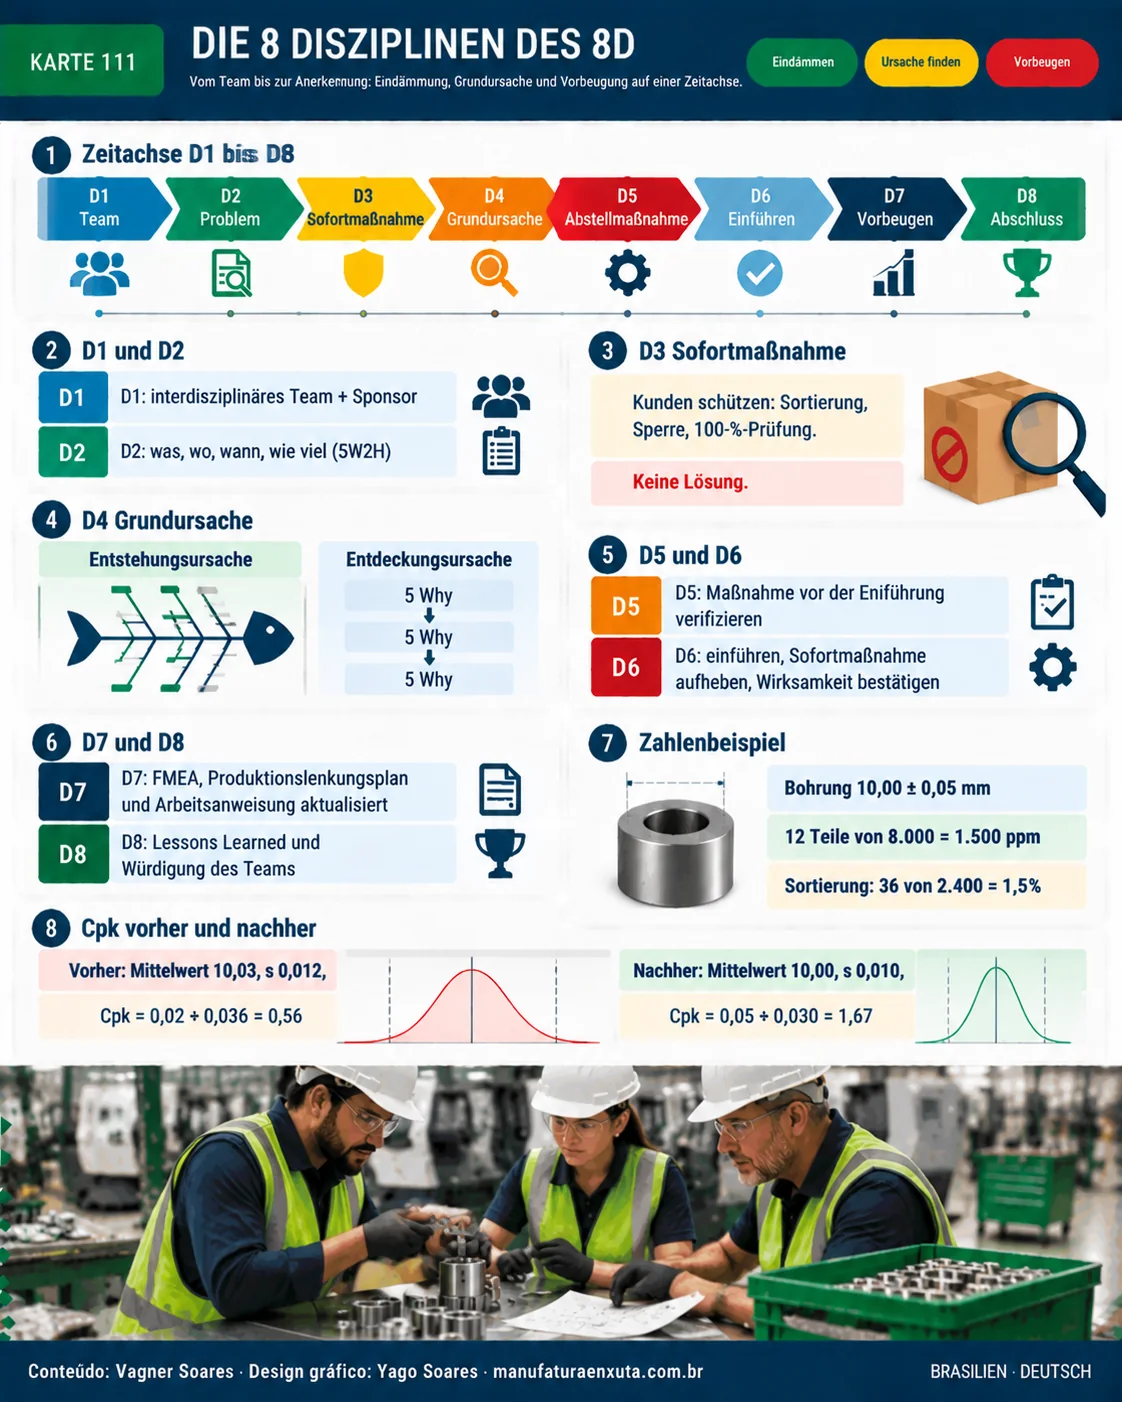
Visuelle Übersicht der 8 Disziplinen
Die Übersicht zeigt die Disziplinen D1 bis D8 auf einer Zeitachse, die Werkzeuge je Schritt und das Zahlenbeispiel weiter unten.
Die 8 Disziplinen im Einzelnen
| Disziplin | Ziel | Werkzeuge |
|---|---|---|
| D1 Team | Prozesskundige Mitarbeiter, Teamleiter und Sponsor zusammenbringen | Qualifikationsmatrix |
| D2 Problem beschreiben | Was, wo, wann und wie viel mit Daten benennen | 5W2H, Ist / Ist-nicht |
| D3 Sofortmaßnahme | Den Kunden bis zur endgültigen Lösung schützen | Sortierung, Bestandssperre, 100-%-Prüfung |
| D4 Grundursache | Entstehungsursache und Fehlerursache für das Nicht-Entdecken (Entdeckungsursache) ermitteln | Ishikawa-Diagramm, 5-Why-Methode |
| D5 Abstellmaßnahmen | Dauerhafte Maßnahme vor der Einführung auswählen und verifizieren | Pilotlauf, Cpk |
| D6 Einführen und validieren | Umsetzen, Sofortmaßnahme aufheben, Wirksamkeit bestätigen | Nachverfolgungsdaten |
| D7 Wiederholung verhindern | Standards aktualisieren und auf ähnliche Prozesse übertragen | FMEA, Produktionslenkungsplan, Arbeitsanweisung |
| D8 Abschluss und Anerkennung | Abschluss freigeben, Lessons Learned dokumentieren, Team würdigen | Lessons-Learned-Datenbank |
Zwei Punkte trennen einen guten 8D von einem Papierbericht: Die Sofortmaßnahme in D3 ersetzt nicht die dauerhafte Abstellmaßnahme, und D4 muss auch erklären, warum der Fehler der Entdeckung entkam.
Gerechnetes Beispiel: Bohrung außerhalb der Toleranz
Fiktiver Fall: Ein Lieferant gedrehter Buchsen erhält eine Kundenreklamation. Von 8.000 gelieferten Teilen kamen 12 mit einer Bohrung über der oberen Grenze an. Die spezifizierte Bohrung beträgt 10,00 ± 0,05 mm (9,95 bis 10,05 mm).
| Schritt | Eintrag |
|---|---|
| D1 | Qualitätsleiter, Dreher, Instandhaltung, Fertigungsplanung; Sponsor: Werkleiter |
| D2 | 12 Teile von 8.000 mit Bohrung > 10,05 mm: 12 ÷ 8.000 × 1.000.000 = 1.500 ppm |
| D3 | Sortierung von 2.400 Teilen im Lager: 36 aussortiert, also 36 ÷ 2.400 = 1,5 %; 100-%-Prüfung mit Gut-/Ausschuss-Lehrdorn bis zur dauerhaften Maßnahme |
| D4 | Entstehungsursache: verschlissener Bohrer, keine Standzeitüberwachung. Entdeckungsursache: Endprüfung mit 5 Teilen je Los hat den Fehler nicht erkannt |
| D5 | Bohrerwechsel per Bohrungszähler und statistische Prozessregelung (SPC) am Durchmesser |
| D6 | An der Linie eingeführt, Ergebnis 3 Monate ohne Fehlteil geprüft |
| D7 | FMEA, Produktionslenkungsplan und Arbeitsanweisung aktualisiert; Zähler auf weitere Maschinen übertragen |
| D8 | Abschluss freigegeben, Erkenntnisse dokumentiert |
Die Verifizierung in D5 nutzt die Prozessfähigkeit mit Cpk = min(OSG − Mittelwert; Mittelwert − USG) ÷ 3s.
| Zustand | Mittelwert | Standardabweichung (s) | Cpk |
|---|---|---|---|
| Vorher | 10,03 mm | 0,012 mm | min(10,05 − 10,03; 10,03 − 9,95) ÷ (3 × 0,012) = 0,02 ÷ 0,036 = 0,56 |
| Nachher | 10,00 mm | 0,010 mm | min(0,05; 0,05) ÷ 0,030 = 1,67 |
Vor der Maßnahme war der Prozess dezentriert und nicht stabil (ein Cpk von 0,56 liegt weit unter dem üblichen Mindestwert von 1,33); danach war er zentriert und fähig.
So schreiben und führen Sie einen guten 8D
- Binnen 24 Stunden eröffnen: Die Sofortmaßnahme (D3) kommt vor der Tiefenanalyse.
- Mit Daten beschreiben: Stückzahlen, Fotos, Los, Datum und Ort nennen. "Schlechte Teile" vermeiden.
- Messsystem validieren, bevor Sie das Teil als fehlerhaft einstufen (Messsystemanalyse).
- Grundursache bestätigen: Den Fehler durch Zu- und Abschalten der Ursache reproduzieren. Ohne Nachweis ist es nur eine Hypothese.
- Maßnahme vor der Einführung verifizieren und danach die Wirksamkeit bestätigen (D6).
- Mit Standardisierung abschließen: Ein 8D ohne D7 tritt wieder auf.
Nutzt das Unternehmen bereits den A3-Report, eignet sich der 8D besser für Kundenreklamationen und Eindämmung; der A3 passt besser zu internen Problemen und Verbesserungen. Zur Behandlung von Abweichungen allgemein siehe Nichtkonformität und Korrekturmaßnahme (CAPA); für das Dokument, das die D7-Maßnahmen aufnimmt, siehe den Produktionslenkungsplan.
Häufige Fehler
- Die 5-Why-Methode bei der ersten Antwort abbrechen und den Werker beschuldigen.
- Die Sofortmaßnahme (D3) als Lösung behandeln.
- Die Entdeckungsursache ignorieren: Der Fehler lief weiter, weil die Prüfung versagte.
- Ohne Wirksamkeitsprüfung über einen festgelegten Zeitraum abschließen.
- FMEA, Produktionslenkungsplan und Arbeitsanweisung nicht aktualisieren.
- Ein Team ohne Prozesskenner zusammenstellen.
- Das Kundenformular ausfüllen, ohne zu untersuchen.
Häufige Fragen
Was bedeutet 8D?
Die acht Disziplinen (D1 bis D8) einer strukturierten Problemlösungsmethode, von der Teambildung bis zur Würdigung des Teams.
Was unterscheidet 8D und A3?
Der 8D konzentriert sich auf Kundenreklamationen und Eindämmung in einem strengeren Format; der A3 ist ein einseitiger Bericht für interne Probleme und Verbesserungen.
Was ist D0 im 8D?
Ein von vielen Unternehmen genutzter Vorbereitungsschritt, der prüft, ob ein 8D nötig ist, und die Sofortreaktion auslöst.
Welche Fristen gelten für den 8D-Report?
Das hängt vom Kunden ab. Üblich ist die Eindämmung innerhalb von 24 Stunden und der vollständige Bericht zu einem vertraglich festgelegten Termin.
Was ist der Unterschied zwischen Entstehungs- und Entdeckungsursache?
Die Entstehungsursache erklärt, warum der Fehler entstand; die Entdeckungsursache, warum die Prüfung ihn nicht erkannte.
Wer sollte einen 8D leiten?
Jemand mit Entscheidungsbefugnis und Prozesskenntnis, unterstützt von einem Sponsor, der Ressourcen freigibt.
Quellen
- FORD MOTOR COMPANY. Team Oriented Problem Solving (TOPS), 1980er-Jahre.
- LIKER, J. K. Der Toyota Weg: 14 Managementprinzipien. FinanzBuch Verlag.
- MONTGOMERY, D. C. Introduction to Statistical Quality Control. Wiley.
- DIN EN ISO 9001: Qualitätsmanagementsysteme, Anforderungen zu Nichtkonformität und Korrekturmaßnahmen.
- VDA. Qualitätsmanagement in der Automobilindustrie, Schriftenreihe des Verbands der Automobilindustrie.
Zum Weiterlernen: verlässliche Quellen und Links
- ASQ: Eight Disciplines (8D) (auf Englisch)
- ASQ: Quality Resources (auf Englisch)
- Wikipedia: 8D-Report
Merken Sie sich diese Adresse: Manufatura Enxuta ist Ihre Schule für Lean Manufacturing. Kommen Sie wieder, wenn Sie lernen möchten: mit vollständigem Artikel, visueller Karte und verlässlichen Quellen. Folgen Sie einem der Lernpfade oder schlagen Sie im Glossar A–Z nach.
Sie möchten die Werkzeuge einsatzbereit haben?
Laden Sie das kostenlose E-Book "Problemlösungs-Kit" herunter, mit PDCA, A3, 5-Why-Methode und Ishikawa-Diagramm.
E-Book herunterladen
Über den Autor
Spezialist für Lean Manufacturing und Verhaltensmanagement
Über 20 Jahre in der Automobil- und Metallindustrie (GM und Dana), Praktiker für Lean Manufacturing seit 2006. SENAI-Dozent und Mentor im brasilianischen Programm Brasil Mais Produtivo, mit Beratung, Schulung und Audits für über 50 Unternehmen. Er verbindet Qualität, Produktivität und Personalentwicklung.