Seguridad en máquinas y lean: dónde se encuentran
La seguridad en máquinas reúne las normas y medidas que protegen a las personas de los peligros de los equipos: resguardos, enclavamientos, paros de emergencia y procedimientos seguros. El lean busca eliminar desperdicios sin perder de vista a las personas. Cuando la protección está bien diseñada, no estorba el flujo: un operario que no tiene motivo para burlar la máquina trabaja con menos paradas y menos riesgo.
El conflicto aparece cuando la protección se improvisa. Un panel que exige llave para abrirlo en cada limpieza termina sin colocarse. Este artículo muestra cómo diseñar protecciones que protegen y, a la vez, ahorran tiempo. No reemplaza la lectura de las normas ni a un profesional habilitado. La norma brasileña NR-12 se explica en la versión en portugués; la lógica sirve para ISO, la Directiva de Máquinas de la UE y requisitos similares.
Mapa visual de la seguridad en máquinas
El mapa resume los resguardos, los enclavamientos, el cálculo de la distancia de seguridad y la rutina de verificación.

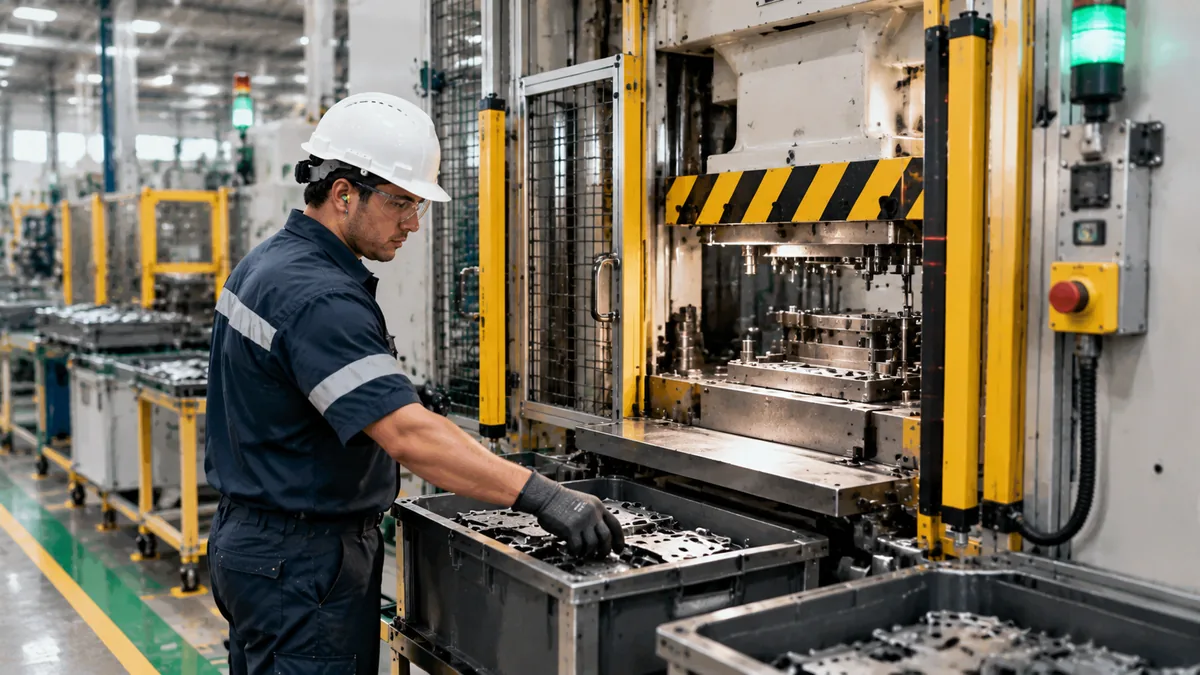
Resguardos, enclavamientos y paro de emergencia
El orden general de reducción del riesgo, como en la ISO 12100, es: eliminar el peligro desde el diseño, impedir el acceso a la zona peligrosa y, solo después, señalizar y capacitar. Las medidas más comunes en planta son:
- Resguardo fijo: para puntos que no se usan a diario. Solo se retira con herramienta.
- Resguardo móvil enclavado: para puntos de acceso frecuente (carga de material, limpieza, retiro de piezas atoradas). Al abrirlo, se detiene el movimiento peligroso.
- Dispositivo de detección: cortina de luz, escáner de área o tapete de presión que detienen la máquina cuando alguien entra en la zona.
- Mando bimanual: mantiene ambas manos fuera de la zona peligrosa durante el ciclo.
- Paro de emergencia: visible, al alcance y sin rearme automático.
Los circuitos que cumplen estas funciones son las partes de los sistemas de mando relacionadas con la seguridad, evaluadas según la ISO 13849-1 (nivel de desempeño). El nivel exigido sale de la evaluación de riesgos, no de una preferencia.
El lean aporta una pregunta por cada punto de acceso: ¿cuántas veces entra el operario y cuánto tarda? Si la respuesta es “varias veces por turno”, un resguardo fijo es un error de diseño. Lo correcto es un resguardo enclavado que abra en segundos. El razonamiento es el mismo del poka-yoke: el camino seguro debe ser el más fácil.
Distancia de seguridad de una cortina de luz
Un dispositivo de detección protege solo si está lo bastante lejos del peligro para que la máquina se detenga antes de que llegue la mano. La ISO 13855 trata el posicionamiento de las protecciones según la velocidad de aproximación. La forma general es:
S = K × T + C
- S: distancia mínima entre la cortina y la zona peligrosa (mm).
- K: velocidad de aproximación del cuerpo o de la mano (2000 mm/s es el valor habitual para distancias de hasta 500 mm).
- T: tiempo total de parada, en segundos: respuesta de la cortina (t1) más tiempo de parada de la máquina (t2).
- C: distancia adicional por alcance antes de la detección. Para cortinas con resolución d de hasta 40 mm, C = 8 × (d − 14).
Ejemplo: cortina con resolución de 30 mm, t1 = 0,03 s y t2 = 0,12 s.
| Elemento | Cálculo | Resultado |
|---|---|---|
| T | 0,03 + 0,12 | 0,15 s |
| K × T | 2000 × 0,15 | 300 mm |
| C | 8 × (30 − 14) | 128 mm |
| S | 300 + 128 | 428 mm |
La cortina debe quedar al menos a 428 mm de la zona peligrosa. Si el freno se desgasta y el tiempo de parada sube a T = 0,27 s, S = 2000 × 0,27 + 128 = 668 mm; como supera 500 mm, la norma permite recalcular con K = 1600 mm/s, lo que da 1600 × 0,27 + 128 = 560 mm (mínimo de 500 mm). Por eso el tiempo de parada se mide, no se estima, y se vuelve a medir periódicamente.
Ejemplo: el resguardo que nadie volvía a colocar
Caso ficticio para ilustrar los números. Una prensa tiene un resguardo lateral fijo sujeto con tornillos. El operario debe abrirlo tres veces por turno para retirar viruta y sacar una pieza atorada. Con herramienta, cada apertura toma 10 minutos, y el turno termina con el resguardo suelto.
| Situación | Tiempo por apertura | Por turno (3 aperturas) | Por mes (2 turnos, 22 días) |
|---|---|---|---|
| Resguardo fijo con tornillos | 10 min | 30 min | 22,0 h |
| Resguardo móvil enclavado | 1 min | 3 min | 2,2 h |
| Ganancia | 9 min | 27 min | 19,8 h |
La cuenta: 27 min × 2 turnos × 22 días = 1.188 min, es decir, 19,8 horas al mes. El tiempo ahorrado es real, pero lo más importante es que el operario deja de tener motivo para burlar la protección. Seguridad y productividad apuntan al mismo cambio.
Rutina de verificación en planta
Una protección instalada no es una protección garantizada. Los enclavamientos se desajustan, los cables se rompen, las etiquetas se despegan. Use una lista corta al inicio del turno, como parte del mantenimiento autónomo:
- Resguardos fijos en su lugar y con todos los elementos de fijación.
- Enclavamiento: abrir el resguardo con la máquina en ciclo y confirmar que el movimiento peligroso se detiene.
- Paro de emergencia: accionarlo y confirmar la parada y la ausencia de rearme automático.
- Cortina de luz: probar con la varilla de prueba en la resolución indicada.
- Señalización e iluminación visibles.
- Sin señales de anulación: cinta, imanes, cuñas o puentes eléctricos en el interruptor de enclavamiento.
Con 12 máquinas y 6 puntos de medio minuto cada uno, la rutina consume 36 minutos por turno, repartidos entre los operarios de cada máquina. Registre el resultado en un tablero simple, al estilo de la gestión visual: verde para correcto, rojo para una anormalidad que exige detener.
Las tareas de mantenimiento, ajuste y limpieza que requieren acceso exigen bloqueo y etiquetado de la energía. Los cambios de herramental bien planificados con SMED pueden hacerse con la máquina bloqueada y con menos tiempo parado. Un puesto ordenado con 5S también reduce el riesgo de tropiezos, de objetos en la zona de movimiento y de bloqueo del acceso al paro de emergencia. Para la postura en el puesto, vea ergonomía en la línea de producción.
Errores comunes
- Tratar la norma como un sello: adecuar la máquina en papel sin atacar la causa de la anulación.
- Protecciones que estorban el trabajo: si interrumpen el ciclo, las quitarán. Involucre al operario en el diseño.
- Medir una sola vez el tiempo de parada: los frenos envejecen y la distancia deja de ser válida.
- Confiar solo en capacitación y letreros: son la última capa, no la primera.
- Intervenir un circuito de seguridad sin competencia: cambiar un enclavamiento exige personal habilitado y revalidación.
- Ignorar las máquinas antiguas: los equipos existentes también necesitan evaluación de riesgos.
Preguntas frecuentes
¿Son compatibles la seguridad en máquinas y el lean?
Sí. Protecciones bien diseñadas reducen paradas, retrabajos e improvisaciones. El conflicto existe solo cuando la protección está mal pensada.
¿Qué diferencia hay entre resguardo fijo y enclavado?
El fijo se abre solo con herramienta y sirve para accesos poco frecuentes. El enclavado se abre sin herramienta y detiene el movimiento peligroso al abrirse; es para accesos frecuentes.
¿Cómo se calcula la distancia de seguridad de una cortina de luz?
Con S = K × T + C, según la ISO 13855. En el ejemplo, K = 2000 mm/s, T = 0,15 s y C = 128 mm dan 428 mm.
¿Cada cuánto se verifican los dispositivos de seguridad?
Las verificaciones simples las hace el operario al inicio del turno. Las pruebas completas siguen el plan de mantenimiento y lo que indiquen el fabricante y la evaluación de riesgos.
¿Puedo anular un enclavamiento para ganar tiempo?
No. Burlar un dispositivo de seguridad expone a las personas y a la empresa. Si la protección estorba, corrija el diseño en lugar de anular el dispositivo.
¿Dónde encaja el bloqueo y etiquetado?
Cubre trabajos en que la energía podría activarse o liberarse sin aviso, como reparación, ajuste y desatasco. Complementa los resguardos, no los reemplaza.
Fuentes
- ISO 12100: Safety of machinery — General principles for design — Risk assessment and risk reduction.
- ISO 13849-1: Safety of machinery — Safety-related parts of control systems.
- ISO 13855: Safety of machinery — Positioning of safeguards with respect to the approach speeds of parts of the human body.
- BRASIL. Ministério do Trabalho e Emprego. NR-12: Segurança no Trabalho em Máquinas e Equipamentos.
¿Ya sabes dónde están los desperdicios?
El siguiente paso es ordenar el puesto de trabajo. Descarga el e-book gratuito "5S en la Práctica".
Descargar e-book de 5S
Sobre el autor
Especialista en Lean Manufacturing y Gestión del Comportamiento
Más de 20 años en la industria automotriz y metalmecánica (GM y Dana), especialista en Lean Manufacturing desde 2006. Instructor y mentor del SENAI en el programa Brasil Mais Produtivo, con consultorías, capacitaciones y auditorías en más de 50 empresas, uniendo calidad, productividad y desarrollo de personas.