- Qué es el mantenimiento autónomo
- Quién hace qué: operario y mantenimiento
- Los 7 pasos del mantenimiento autónomo
- Los pasos en la práctica
- Ejemplo: el estándar del paso 3 y el tiempo que consume
- Tarjetas y gestión de las anomalías
- Cómo saber si está funcionando
- Mantenimiento autónomo, preventivo y correctivo
- Errores comunes
- Próximo paso
- Preguntas frecuentes
Qué es el mantenimiento autónomo
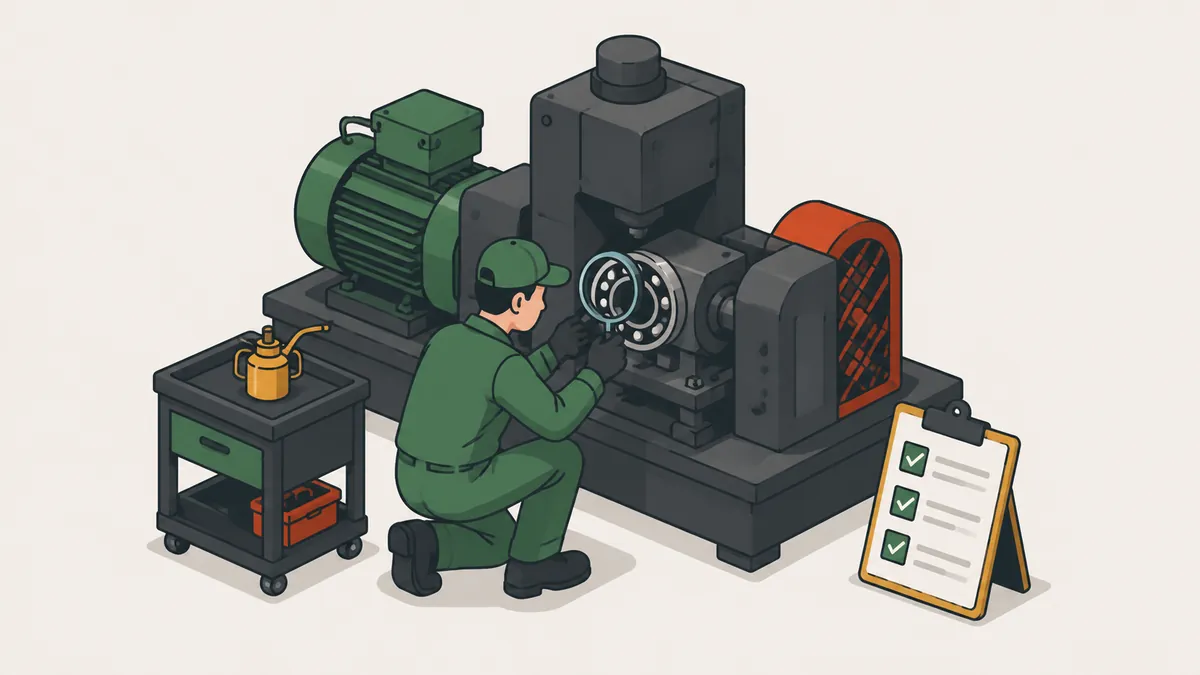
El mantenimiento autónomo (en japonés, jishu hozen) es el pilar de la TPM que traspasa al operario los cuidados básicos del equipo: limpiar, inspeccionar, lubricar y apretar. No es echarle trabajo a producción. Es reconocer que quien opera la máquina durante todo el turno es el primero en notar que algo cambió: un ruido nuevo, una vibración, una fuga reciente.
El programa de siete pasos se describe en la literatura de la TPM asociada a Seiichi Nakajima y al Instituto Japonés de Mantenimiento de Plantas (JIPM). Algunos autores agrupan o nombran los pasos de forma algo distinta, así que lo que importa es la lógica: empezar por la limpieza, aprender de lo que revela, escribir un estándar y solo después ampliar la responsabilidad del equipo.
Las ganancias esperadas son prácticas: fallas detectadas temprano, equipos más limpios y mejor lubricados, menos paros cortos y un equipo que conoce su máquina. Mantenimiento gana tiempo para las intervenciones planificadas y para el análisis de causa de las fallas. Operaciones gana un puesto más seguro y predecible. El programa funciona mejor sobre una base de 5S, porque la limpieza y el orden son el punto de partida.
Quién hace qué: operario y mantenimiento
| Responsabilidad | Operario | Mantenimiento |
|---|---|---|
| Limpieza diaria | Sí | Apoya al inicio |
| Inspección básica y lubricación | Sí | Define el estándar |
| Detectar y registrar anomalías | Sí | Analiza y prioriza |
| Reparaciones y ajustes especializados | No | Sí |
| Mejoras de diseño | Sugiere | Ejecuta |
El operario autónomo no reemplaza al mecánico: lo libera para el trabajo que exige especialidad. El liderazgo tiene un papel decisivo. Debe reservar tiempo en el turno para la limpieza y la inspección. Si la meta de producción ocupa todos los minutos, el programa muere en pocas semanas.
El cambio de cultura es el mayor desafío. Muchos operarios ven la limpieza como una tarea menor, y muchos mecánicos temen perder espacio. Ayuda conversar sobre la ganancia para cada lado, mostrar en la práctica que el operario nota en minutos lo que a mantenimiento le llevaría horas descubrir y reconocer en público las buenas observaciones. La seguridad va de la mano: el operario debe saber bloquear y etiquetar la energía del equipo y limpiar partes móviles solo con la máquina detenida.
Los 7 pasos del mantenimiento autónomo
| Paso | Qué hacer | Resultado esperado |
|---|---|---|
| 1. Limpieza inicial e inspección | Limpiar el equipo por completo y etiquetar lo que se encuentre | Anomalías identificadas y restauradas |
| 2. Fuentes de suciedad y lugares de difícil acceso | Atacar el origen de la suciedad y facilitar el acceso | Menos suciedad y limpieza más rápida |
| 3. Estándares provisionales | Escribir el estándar de limpieza, inspección y lubricación | Estándar de una hoja que cabe en el turno |
| 4. Inspección general | Capacitar al operario en puntos técnicos | El operario reconoce más defectos |
| 5. Inspección autónoma | Revisar los estándares y ejecutarlos en la rutina | Inspección hecha y verificada por el operario |
| 6. Organización y orden | Estandarizar herramientas, materiales, residuos y registros | Toda el área estandarizada |
| 7. Gestión autónoma | El equipo asume metas, indicadores y mejora | Mejora continua del puesto |
Los pasos 1 a 3 crean la condición básica del equipo. Los pasos 4 y 5 desarrollan la capacidad de inspeccionar. Los pasos 6 y 7 llevan al equipo a la autogestión. Esta agrupación es una organización práctica, no una regla única. Cada paso avanza solo después de una auditoría del líder.
Los pasos en la práctica
Paso 1. Limpia con atención, mirando cada rincón. Al limpiar, el operario descubre fugas, holguras, tornillos flojos y ruidos. Cada hallazgo recibe una tarjeta. Limpiar es inspeccionar: el trapo recorre toda la máquina y revela lo que la suciedad escondía.
Paso 2. Atacar el origen. Limpiar todos los días el mismo punto sin tratar la causa es desperdicio. Ejemplo ilustrativo: si el aceite siempre gotea del mismo punto, una bandeja recolectora o el cambio del sello lo resuelve de una vez, y esa limpieza diaria sale del estándar.
Paso 3. Con lo aprendido, el equipo escribe un estándar simple. Debe caber en el tiempo que el operario realmente tiene. Mira el ejemplo más abajo.
Paso 4. Mantenimiento capacita a los operarios en transmisiones, hidráulica, neumática y electricidad básica. Aparecen más anomalías y se corrigen. La capacitación debe ser práctica, con la máquina abierta, y terminar con una evaluación simple para que el operario muestre que reconoce el defecto.
Pasos 5 a 7. Los estándares se revisan con lo aprendido y el operario los ejecuta. Después, la organización del puesto se extiende a toda el área, en la línea de las 5S, y el equipo asume sus metas y mejoras con el apoyo del trabajo estandarizado.
Ejemplo: el estándar del paso 3 y el tiempo que consume
Ejemplo ilustrativo de una máquina piloto. El tiempo reservado es de 15 minutos por turno. Los puntos reales salen de las tarjetas del paso 1.
| Punto | Actividad | Frecuencia | Tiempo |
|---|---|---|---|
| Guías del husillo | Limpiar y lubricar | Diaria | 3 min |
| Filtro de aire | Inspeccionar y drenar | Diaria | 2 min |
| Nivel de aceite y fugas | Verificar | Diaria | 2 min |
| Zona de la máquina | Limpieza general | Diaria | 3 min |
| Fijación del motor | Verificar el apriete | Semanal | 5 min |
Verificación del tiempo: las tareas diarias suman 3 + 2 + 2 + 3 = 10 minutos. El día de la tarea semanal, 10 + 5 = 15 minutos, justo el tiempo reservado. En un mes con 22 turnos y 4 semanas, son 10 × 22 = 220 minutos más 5 × 4 = 20 minutos, es decir, 240 minutos (4 horas) por máquina. Veintidós turnos de 8 horas son 176 horas, o 10.560 minutos. Por lo tanto, el programa consume 240 ÷ 10.560 = 2,3% del tiempo de turno.
Reglas de oro: lubricante identificado por color, punto marcado en la máquina y tiempo total viable dentro del turno. Las fotos del estado correcto y las señales visuales, como la marca del nivel de aceite, la flecha del sentido de giro y la franja verde del manómetro, evitan largas explicaciones y vuelven evidente la desviación para cualquiera que pase.
Tarjetas y gestión de las anomalías
Usa dos tipos de tarjeta: una para las anomalías que resuelve el propio operario y otra para las que dependen de mantenimiento. Cada tarjeta va a un tablero con fecha, responsable y plazo. Una tarjeta que cuelga durante meses destruye la credibilidad del programa. Combina el tablero con la gestión visual del área.
Una buena práctica es la revisión semanal rápida, de diez minutos, de pie frente al tablero. El líder pregunta qué está abierto, qué está atrasado y qué necesita ayuda. Ese ritual muestra al equipo que el programa tiene dueño y que el tiempo invertido en limpiar da resultado.
Cómo saber si está funcionando
Sigue pocos indicadores: anomalías abiertas y cerradas, tiempo de respuesta, cumplimiento del estándar y paros cortos. Para el efecto en mantenimiento, usa MTBF y MTTR. Para el efecto global, usa el OEE, donde los paros cortos suelen entrar en la pérdida de rendimiento.
Ejemplo ilustrativo de paros cortos en la máquina piloto. El tiempo planificado de la semana es de 5 turnos de 8 horas, es decir, 2.400 minutos. Antes del programa, 10 paros de 6 minutos sumaban 60 minutos, o 2,5% del tiempo (60 ÷ 2.400). Después, 4 paros de 6 minutos suman 24 minutos, o 1,0%. La ganancia es de 60 − 24 = 36 minutos por semana, o 1,5 puntos porcentuales del tiempo planificado. Las cifras son ilustrativas: el valor real sale de tu propio registro de antes y después.
Mantenimiento autónomo, preventivo y correctivo
| Aspecto | Autónomo | Preventivo | Correctivo |
|---|---|---|---|
| Quién lo hace | Operario | Mantenimiento | Mantenimiento |
| Qué hace | Limpia, inspecciona, lubrica, aprieta | Intervenciones planificadas por tiempo o uso | Repara después de la falla |
| Objetivo | Detectar desvíos temprano y mantener las condiciones básicas | Evitar fallas con cambios y revisiones programadas | Restablecer el funcionamiento |
Uno no reemplaza a los otros. El autónomo reduce el número de fallas que llegan al correctivo y da al preventivo mejor información sobre el estado real del equipo.
Errores comunes
- No reservar tiempo en el turno. La meta de producción se come la limpieza y el programa termina.
- Dejar tarjetas abiertas por meses, sin dueño ni plazo.
- Saltar pasos sin auditoría. Cada paso debe estar consolidado antes del siguiente.
- Escribir estándares demasiado largos, que nadie logra cumplir.
- Entregar la tarea sin capacitar. El paso 4 existe para que el operario sepa qué buscar.
- Empezar en todas las máquinas a la vez en lugar de una máquina piloto.
Otro riesgo es la prisa por mostrar resultados. El mantenimiento autónomo tarda en madurar. Si se exige por cantidad de pasos concluidos y no por la calidad de lo aprendido, el equipo cumple el ritual y pierde el aprendizaje.
Próximo paso
Elige una máquina piloto y agenda un día de limpieza inicial con el operario y un mecánico juntos. Registra todas las anomalías en tarjetas. En dos semanas tendrás material para escribir el estándar del paso 3. Avanza solo cuando el paso anterior esté consolidado, con auditoría del líder, y sigue los paros cortos desde el primer día para tener el antes y el después.
Después de la primera máquina, usa lo aprendido como modelo. El estándar, el tablero de tarjetas y la rutina de revisión semanal se pueden replicar en las máquinas siguientes, con los ajustes de cada equipo.
Preguntas frecuentes
¿Qué es el mantenimiento autónomo en la TPM?
Es el pilar de la TPM en el que el operario cuida las condiciones básicas del equipo: limpieza, inspección, lubricación y apriete. También se llama jishu hozen.
¿Cuáles son los 7 pasos del mantenimiento autónomo?
Limpieza inicial e inspección, eliminación de fuentes de suciedad y lugares de difícil acceso, estándares provisionales, inspección general, inspección autónoma, organización y orden, y gestión autónoma.
¿El operario pasa a hacer el trabajo del mecánico?
No. Cuida las condiciones básicas y detecta anomalías. Las reparaciones y los ajustes especializados siguen con mantenimiento.
¿Cuánto tiempo por turno consume el mantenimiento autónomo?
Depende del equipo. Una referencia práctica es empezar con 10 a 15 minutos por turno y ajustar a medida que los estándares se vuelven más simples.
¿Cuánto se tarda en completar los 7 pasos?
Depende de la cantidad de equipos y de la disciplina. Suele llevar muchos meses por área, y cada paso avanza solo tras una auditoría.
¿Cuál es la diferencia entre mantenimiento autónomo y 5S?
Las 5S ordenan y limpian el puesto de trabajo. El mantenimiento autónomo usa esa base y suma inspección, lubricación y estándares orientados al equipo.
¿Cómo empezar sin detener la producción?
En una máquina piloto, con un horario acordado para la limpieza inicial y la presencia de mantenimiento.
¿Qué indicadores muestran si funciona?
Anomalías abiertas y cerradas, cumplimiento del estándar, paros cortos, MTBF, MTTR y OEE.
Fuentes
- NAKAJIMA, S. Introduction to TPM: Total Productive Maintenance. Portland: Productivity Press.
- Lean Enterprise Institute. Total Productive Maintenance. Lean Lexicon. https://www.lean.org/lexicon-terms/total-productive-maintenance/
- Lean Enterprise Institute. Standardized Work. Lean Lexicon. https://www.lean.org/lexicon-terms/standardized-work/
- LIKER, J. Las claves del éxito de Toyota: 14 principios de gestión del fabricante más grande del mundo. Gestión 2000.
¿Quieres empezar por la base de la TPM?
Descarga el e-book gratuito 5S en la Práctica y arma el estándar de limpieza y orden que sostiene el mantenimiento autónomo.
Descargar e-book
Sobre el autor
Especialista en Lean Manufacturing y Gestión del Comportamiento
Más de 20 años en la industria automotriz y metalmecánica (GM y Dana), especialista en Lean Manufacturing desde 2006. Instructor y mentor del SENAI en el programa Brasil Mais Produtivo, con consultorías, capacitaciones y auditorías en más de 50 empresas, uniendo calidad, productividad y desarrollo de personas.