- O que são ensaios não destrutivos (END)
- Mapa visual dos ensaios não destrutivos
- Os principais métodos e o que cada um detecta
- Exemplo: ultrassom para medir espessura e plano de END de uma solda
- Como escolher o método certo
- Qualificação do inspetor e do equipamento
- Erros comuns e limitações
- Perguntas frequentes
O que são ensaios não destrutivos (END)
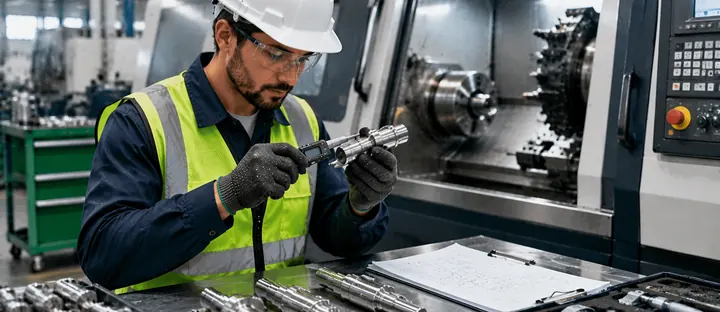
Os ensaios não destrutivos (END) são métodos que avaliam a integridade de uma peça, solda ou equipamento sem danificá-lo nem alterar seu uso futuro. Os cinco mais usados na indústria são o ensaio visual, o líquido penetrante, as partículas magnéticas, o ultrassom e a radiografia, e a escolha depende do tipo de defeito, do material e do acesso à peça.
Diferente de um ensaio destrutivo (tração, dobramento, macrografia), o END é feito na peça que será usada, inclusive em equipamentos em operação. Ele sustenta a decisão de liberar um lote, aceitar uma solda ou manter um vaso de pressão em serviço, e entra no plano de controle quando a característica não pode ser verificada por medição simples.
Mapa visual dos ensaios não destrutivos
O mapa resume os seis métodos, o que cada um detecta, a regra de escolha e o cálculo de espessura por ultrassom usado neste artigo.

Os principais métodos e o que cada um detecta
| Método | Detecta | Aplica-se a | Limitação principal |
|---|---|---|---|
| Ensaio visual (VT) | Defeitos superficiais visíveis, perfil da solda, desalinhamento | Qualquer material | Só o que se vê; depende de luz e do inspetor |
| Líquido penetrante (LP) | Trincas e poros abertos à superfície | Metais, cerâmicas e plásticos não porosos | Não acha defeito interno nem fechado; exige superfície limpa |
| Partículas magnéticas (PM) | Defeitos superficiais e subsuperficiais próximos | Apenas materiais ferromagnéticos | Não serve para alumínio ou aço inoxidável austenítico |
| Ultrassom (US) | Defeitos internos, principalmente planares (trincas, falta de fusão); medição de espessura | Maioria dos metais e compostos | Exige acoplante, calibração e inspetor experiente |
| Radiografia (RT) | Defeitos volumétricos internos (porosidade, inclusão de escória) | Metais e outros materiais | Radiação ionizante; trinca fina fora do plano do feixe pode passar |
| Correntes parasitas (ET) | Trincas superficiais, variação de espessura de parede e de condutividade | Materiais condutores | Alcance limitado a pouca profundidade |
Ensaio visual
É o primeiro e o mais barato. A norma ISO 17637 trata o exame visual de juntas soldadas e recomenda iluminação adequada (cerca de 500 lux). Todo plano de END começa com ele, pois uma mordedura ou uma trinca grosseira não justifica gastar horas de ultrassom.
Líquido penetrante e partículas magnéticas
Os dois revelam descontinuidades de superfície e custam pouco. O penetrante serve para qualquer material não poroso; as partículas magnéticas são mais rápidas e também acham defeitos logo abaixo da superfície, mas só funcionam em aço-carbono e outros ferromagnéticos. Em ambos, a limpeza prévia decide o resultado.
Ultrassom e radiografia
Para o volume da solda, a escolha costuma ser entre os dois. O ultrassom acha melhor trincas e falta de fusão, que são defeitos planares, e não oferece risco de radiação. A radiografia deixa um registro (filme ou imagem digital) e mostra bem porosidade e inclusões, mas exige área isolada e controle de radioproteção, regulado no Brasil pela CNEN.
Exemplo: ultrassom para medir espessura e plano de END de uma solda
Exemplo fictício. No ultrassom por pulso-eco, o aparelho mede o tempo de ida e volta do pulso e calcula a espessura:
espessura = velocidade × tempo de ida e volta ÷ 2
No aço-carbono, a velocidade da onda longitudinal é de cerca de 5.900 m/s. Em uma chapa de 25 mm nominais:
| Ponto | Tempo de ida e volta | Cálculo | Espessura |
|---|---|---|---|
| A | 8,5 µs | 5.900 m/s × 8,5 × 10⁻⁶ s ÷ 2 | 25,1 mm |
| B | 6,8 µs | 5.900 m/s × 6,8 × 10⁻⁶ s ÷ 2 | 20,1 mm |
O ponto A está dentro do nominal. No ponto B, a perda é de 25 − 20,1 = 4,9 mm, ou 19,6% da parede, o que exige decisão de engenharia (reparo, redução de pressão de trabalho ou troca) conforme o critério do projeto.
Agora, o plano de END de uma solda de topo de 25 mm em aço-carbono de um vaso de pressão (fictício):
- Ensaio visual em 100% do comprimento, antes e depois da soldagem.
- Partículas magnéticas no acabamento da solda, para trincas superficiais.
- Ultrassom ou radiografia para defeitos internos, na extensão definida pelo código de projeto e pelo contrato.
O critério de aceitação vem do código aplicável ou do contrato. A ISO 5817 define níveis de qualidade para imperfeições em soldas, e cada método tem normas próprias de aplicação.
Como escolher o método certo
- Defeito de superfície em material ferromagnético: partículas magnéticas (mais rápidas) ou penetrante.
- Defeito de superfície em alumínio ou inox: penetrante.
- Trinca ou falta de fusão interna: ultrassom.
- Porosidade e inclusão de escória: radiografia (ou ultrassom, conforme a norma).
- Perda de espessura por corrosão: ultrassom de espessura.
- Tubos de trocadores de calor: correntes parasitas.
Registre o método, a norma, o procedimento e o resultado de cada ensaio. Isso sustenta a rastreabilidade do lote e a resposta a uma auditoria. Para o risco de cada processo de soldagem, o FMEA indica onde reforçar a inspeção.
Qualificação do inspetor e do equipamento
O resultado de um END depende da pessoa e do instrumento. A ISO 9712 define a qualificação e a certificação de pessoal de END em níveis (1, 2 e 3); no Brasil, a certificação é feita pelo sistema da ABENDI. Algumas empresas usam a prática recomendada SNT-TC-1A da ASNT, com qualificação feita pelo empregador.
Os equipamentos (aparelho de ultrassom, yoke magnético, luxímetro, blocos de referência) precisam de verificação e calibração periódicas, conforme descrito em calibração e incerteza de medição. Em fornecedores terceirizados de END, inclua a certificação do pessoal nos critérios de avaliação de fornecedores.
Erros comuns e limitações
- Usar o método errado para o material: partículas magnéticas em inox austenítico não revelam nada.
- Confiar em um único método: cada um tem pontos cegos; soldas críticas combinam superficial e volumétrico.
- Preparar mal a superfície: tinta, óleo ou carepa mascaram trincas no penetrante e atrapalham o acoplamento do ultrassom.
- Inspecionar na etapa errada: ensaiar antes do tratamento térmico ou do acabamento final pode deixar defeitos novos sem cobertura.
- Aceitar sem critério: sem norma, nível de aceitação e procedimento escrito, o laudo vira opinião.
- Tratar o END como filtro de qualidade: o ensaio detecta, não corrige. Defeitos achados devem seguir o fluxo de não conformidade e ação corretiva.
Perguntas frequentes
Quais são os principais tipos de ensaios não destrutivos?
Ensaio visual, líquido penetrante, partículas magnéticas, ultrassom, radiografia e correntes parasitas.
Qual a diferença entre ensaio destrutivo e não destrutivo?
O destrutivo danifica a peça para medir uma propriedade (como resistência à tração). O não destrutivo avalia a peça sem prejudicar seu uso.
Qual END detecta defeitos internos?
Ultrassom e radiografia. O ultrassom é melhor para trincas e falta de fusão; a radiografia, para porosidade e inclusões.
Partículas magnéticas funcionam em alumínio?
Não. O método só se aplica a materiais ferromagnéticos, como o aço-carbono. Para alumínio use líquido penetrante ou correntes parasitas.
Como o ultrassom calcula a espessura?
Pela fórmula espessura = velocidade × tempo de ida e volta ÷ 2. No aço, com 5.900 m/s e 8,5 µs, resulta em cerca de 25,1 mm.
O inspetor de END precisa de certificação?
Em geral sim. A ISO 9712 define níveis de qualificação e certificação, e muitos clientes e normas de produto exigem pessoal certificado.
Fontes
- ISO 9712: Non-destructive testing, Qualification and certification of NDT personnel.
- ISO 17635: Non-destructive testing of welds, General rules for metallic materials.
- ISO 17637: Non-destructive testing of welds, Visual testing of fusion-welded joints.
- ISO 5817: Welding, Fusion-welded joints in steel, nickel, titanium and their alloys, Quality levels for imperfections.
- HELLIER, C. Handbook of Nondestructive Evaluation. 2. ed. New York: McGraw-Hill, 2012.
- ASNT. Recommended Practice No. SNT-TC-1A: Personnel Qualification and Certification in Nondestructive Testing.
Para estudar mais: fontes e links confiáveis
- ASQ: Quality Resources (em inglês)
- ISO: ISO 9001 and related standards, Quality management (em inglês)
Guarde este endereço: o Manufatura Enxuta é a sua escola de manufatura enxuta. Volte sempre que precisar estudar, com artigo completo, mapa visual e fontes confiáveis. Siga uma das trilhas de estudo ou consulte o glossário A–Z.
Encontrou uma causa especial? Resolva na raiz.
Baixe o e-book gratuito "Kit de Resolução de Problemas", com PDCA, A3, 5 Porquês e Ishikawa.
Baixar e-book
Sobre o autor
Especialista em Lean Manufacturing e Gestão Comportamental
Mais de 20 anos de indústria automotiva e metalmecânica (GM e Dana), especialista em Lean Manufacturing desde 2006. Instrutor e mentor do SENAI no programa Brasil Mais Produtivo, com consultorias, treinamentos e auditorias em mais de 50 empresas, unindo qualidade, produtividade e desenvolvimento de pessoas.