- Was Lean Office ist
- Mindmap Lean Office
- Verschwendung im Büro
- Beispiel: Eine Bestellanforderung mit 10 Tagen Durchlaufzeit
- Zusammenhang zwischen Warteschlange und Durchlaufzeit
- Wo Lean Office typischerweise eingesetzt wird
- So wenden Sie es an: Schritt für Schritt
- Methoden, die im Büro gut funktionieren
- Lean Office, Schlanke Produktion und Automatisierung
- Häufige Fehler
- Nächster Schritt
- Häufige Fragen
Was Lean Office ist
Lean Office überträgt die Prinzipien der Schlanken Produktion auf administrative und dienstleistende Prozesse: Einkauf, Fakturierung, Kundenservice, Auftragserfassung, Personalwesen, Änderungswesen in der Konstruktion. Verändert hat sich nur das, was fließt. Statt Teilen durchlaufen Anfragen, Dokumente, Freigaben und Informationen den Prozess.
Das Lean Enterprise Institute definiert den Wertstrom als alle Tätigkeiten, die nötig sind, um ein Produkt vom Auftrag bis zur Lieferung zu bringen, einschließlich der Verarbeitung der Kundeninformationen. Ein erheblicher Teil dieser Tätigkeiten findet im Büro statt. Der Unterschied zur Fertigung: Die Arbeit ist unsichtbar. Es gibt keinen Teileberg, der das Problem zeigt. Deshalb besteht die erste Aufgabe von Lean Office darin, den Fluss sichtbar zu machen.
Die fünf Lean-Prinzipien gelten unverändert: Wert aus Sicht des Kunden definieren, den Wertstrom erkennen, die Arbeit ohne Wartezeiten fließen lassen, nach dem Pull-Prinzip steuern und Perfektion durch Verbesserungszyklen (KVP) anstreben. Kunde einer Bestellanforderung ist zum Beispiel, wer den Artikel benötigt. Wert bedeutet für ihn, den richtigen Artikel rechtzeitig und ohne Nacharbeit zu erhalten.
Mindmap Lean Office
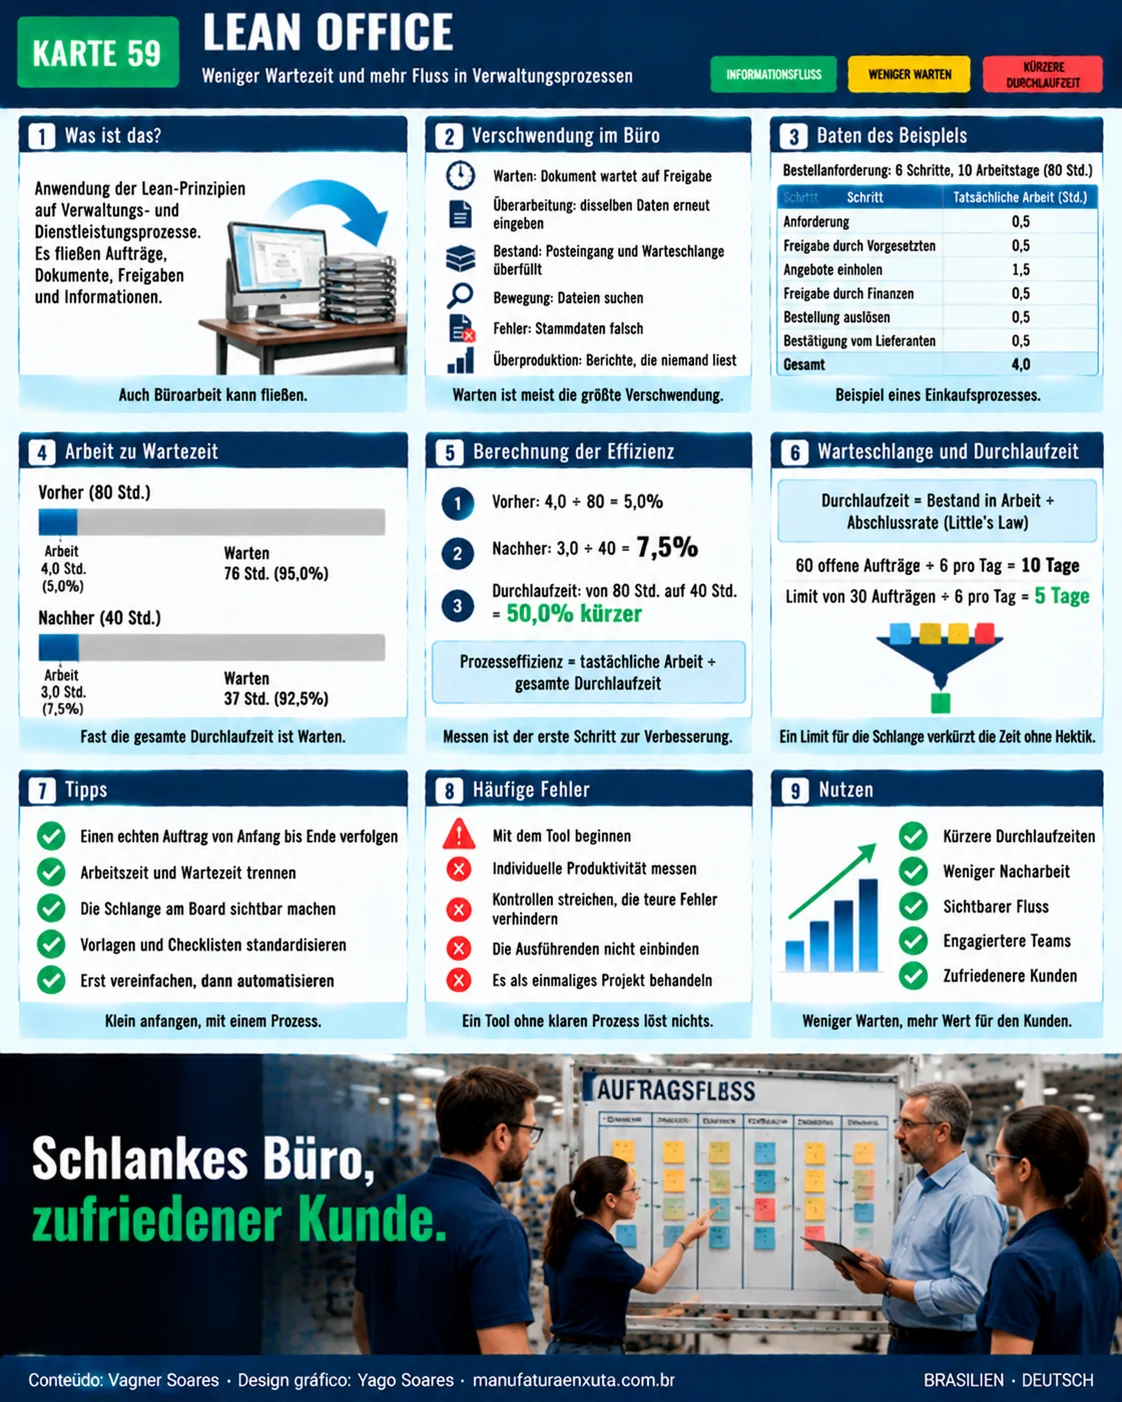
Die Mindmap fasst den Artikel in sechs Blöcken zusammen: was es ist; Verschwendung im Büro; Beispiel: Bestellung; Warteschlange und Durchlaufzeit; Anwendung; häufige Fehler.
Verschwendung im Büro
Die klassischen Arten der Verschwendung (Muda) haben direkte Entsprechungen in der Verwaltung. Die vollständige Liste finden Sie unter die 8 Verschwendungsarten im Lean.
| Verschwendung | In der Fertigung | Im Büro |
|---|---|---|
| Fehler | Ausschuss und Nacharbeit | Eingabefehler, erneut ausgestellte Rechnungen |
| Überproduktion | Zu früh gefertigte Teile | Berichte, die niemand liest |
| Wartezeit | Untätiger Maschinenbediener | Dokument liegt im Posteingang und wartet auf Freigabe |
| Ungenutztes Mitarbeiterpotenzial | Fähigkeiten bleiben ungenutzt | Fachleute erledigen manuelle Dateneingabe |
| Transport | Material wird hin- und hergefahren | E-Mails und Dateien laufen über Personen, die nichts beitragen |
| Bestände | Stapel zwischen den Arbeitsgängen | Voller Posteingang, Rückstau offener Anfragen |
| Bewegung | Suche nach Werkzeugen | Suche nach Dateien in unübersichtlichen Ordnern |
| Überbearbeitung | Engere Toleranzen als nötig | Dieselben Daten in zwei Systeme eintippen |
In der Praxis verursachen drei Arten den Großteil des Problems: Wartezeit, Nacharbeit und Überbearbeitung. Die Wartezeit ist meist die größte, weil jede Übergabe eine Warteschlange erzeugt. Nacharbeit entsteht, wenn Informationen unvollständig ankommen und zur Korrektur zurückgehen. Überbearbeitung geht auf Freigaben und Kontrollen zurück, deren Grund niemand mehr kennt. Wenn Sie eine davon finden, fragen Sie, welche tatsächliche Anforderung sie absichert.
Beispiel: Eine Bestellanforderung mit 10 Tagen Durchlaufzeit
Illustratives Beispiel. Verfolgen Sie eine Bestellanforderung von Anfang bis Ende. Der Prozess hat sechs Schritte und dauert 10 Arbeitstage, also 80 Arbeitsstunden bei einem 8-Stunden-Tag. Die tatsächliche Bearbeitungszeit je Schritt beträgt:
| Schritt | Bearbeitungszeit (Std.) |
|---|---|
| Anforderung | 0,5 |
| Freigabe durch die Führungskraft | 0,5 |
| Lieferantenangebote | 1,5 |
| Freigabe durch das Controlling | 0,5 |
| Bestellung ausgelöst | 0,5 |
| Auftragsbestätigung des Lieferanten | 0,5 |
| Summe | 4,0 |
Prozesseffizienz = Bearbeitungszeit ÷ Durchlaufzeit = 4,0 ÷ 80 = 5,0 %. Die übrigen 76 Stunden (95,0 %) sind Wartezeit.
Nun zwei Änderungen. Bestellungen unterhalb einer festgelegten Wertgrenze entfallen aus der Freigabe durch die Führungskraft (minus 0,5 Std.), und eine standardisierte Angebotsvorlage verkürzt diesen Schritt von 1,5 Std. auf 1,0 Std. Die Bearbeitungszeit sinkt auf 3,0 Std. Bei beherrschter Warteschlange fällt die Durchlaufzeit auf 40 Stunden (5 Tage). Neue Effizienz = 3,0 ÷ 40 = 7,5 %. Die Durchlaufzeit sank um 50,0 %, die Wartezeit von 76 Std. auf 37 Std.
Diese Zahlen bilden das Mindest-Kennzahlensystem für den Prozess:
| Kennzahl | Vorher | Nachher |
|---|---|---|
| Durchlaufzeit | 80 Std. (10 Tage) | 40 Std. (5 Tage) |
| Bearbeitungszeit | 4,0 Std. | 3,0 Std. |
| Wartezeit | 76 Std. (95,0 %) | 37 Std. (92,5 %) |
| Prozesseffizienz | 5,0 % | 7,5 % |
Beachten Sie, dass die Effizienz auch nach der Verbesserung niedrig bleibt. Das ist normal. In administrativen Prozessen macht die Bearbeitungszeit selten mehr als einen kleinen Bruchteil der Durchlaufzeit aus, und genau diese Lücke ist das Potenzial.
Zusammenhang zwischen Warteschlange und Durchlaufzeit
Warum halbierte sich die Durchlaufzeit? Weil die Warteschlange kürzer wurde. In einem stabilen System gilt der Zusammenhang, der als Little'sches Gesetz bekannt ist:
Durchlaufzeit = Bestand in Arbeit ÷ Abschlussrate
Im Beispiel schließt das Team 6 Anfragen pro Tag ab und hat 60 Anfragen offen. Durchlaufzeit = 60 ÷ 6 = 10 Tage. Liegt die Obergrenze für den Bestand in Arbeit (WIP-Limit) bei 30 Anfragen, ergibt sich bei gleicher Rate: 30 ÷ 6 = 5 Tage. Niemand musste schneller arbeiten. Das Team hat lediglich aufgehört, mehr Arbeit anzunehmen, als es abschließen kann.
Es ist dieselbe Logik wie beim Kanban: eine ausdrückliche Grenze je Person oder Schritt, und ein neuer Vorgang kommt erst hinein, wenn ein anderer das System verlässt.
Zwei Hinweise. Der Zusammenhang gilt für Durchschnittswerte über einen stabilen Zeitraum, nicht für einen Ausnahmetag. Und die Grenze muss realistisch sein: Liegt sie zu niedrig, stehen Mitarbeitende still, und die Wartezeit verlagert sich aus dem Team heraus. Beginnen Sie etwas unterhalb der aktuellen Warteschlange und passen Sie die Grenze wöchentlich anhand der beobachteten Durchlaufzeit an.
Wo Lean Office typischerweise eingesetzt wird
| Bereich | Typische Verschwendung | Übliche Maßnahme |
|---|---|---|
| Einkauf | Doppelte Freigaben und wiederholte Angebotseinholung | Klare Freigabegrenzen und eine Angebotsvorlage |
| Fakturierung | Rechnung wegen falscher Daten neu ausgestellt | Checkliste bei der Auftragserfassung |
| Vertrieb | Angebot wird für jeden Kunden von Grund auf neu erstellt | Standardvorlagen je Leistungsart |
| Personalwesen | Onboarding-Unterlagen werden mehrfach angefordert | Ein Unterlagenpaket und ein Ablauf mit Fristen |
| Kundenservice | Tickets liegen ohne Verantwortlichen | Visuelles Board mit Verantwortlichem und Fälligkeitsdatum je Ticket |
In jedem Fall ist der Ausgangspunkt derselbe: einen Ablauf auswählen, eine reale Anfrage verfolgen und Bearbeitungszeit von Wartezeit trennen.
So wenden Sie es an: Schritt für Schritt
- Wählen Sie einen Prozess mit klarem Kunden und häufigen Beschwerden, etwa Einkauf, Angebotserstellung oder Onboarding.
- Verfolgen Sie eine reale Anfrage von Anfang bis Ende, direkt vor Ort im Büro (Gemba Walk), und notieren Sie jeden Schritt, jede Wartezeit und jede beteiligte Person.
- Bilden Sie den Ablauf ab mit der Wertstromanalyse. Zählen Sie dabei die Vorgänge in der Warteschlange jedes Schritts und die tatsächliche Bearbeitungszeit je Dokument.
- Eliminieren Sie zuerst, was nichts beiträgt, etwa doppelte Freigaben und Berichte ohne Leser.
- Standardisieren Sie Vorlagen, Checklisten und Freigaberegeln.
- Begrenzen Sie den Bestand in Arbeit und machen Sie die Warteschlange auf einem Board sichtbar.
- Messen Sie erneut in einem PDCA-Zyklus und übertragen Sie die Lösung erst danach auf weitere Bereiche.
Eine Anfrage verfolgen, ohne dass es nach Kontrolle aussieht
Die Prozessaufnahme funktioniert nur, wenn die Beteiligten Vertrauen haben. Machen Sie deutlich, dass der Prozess im Mittelpunkt steht, nicht die Person, die ihn ausführt. Bitten Sie jeden, zu zeigen, wie die Arbeit tatsächlich erledigt wird, nicht wie es die Verfahrensanweisung vorsieht. Halten Sie Abkürzungen und Behelfslösungen fest: Sie weisen fast immer auf einen schlecht gestalteten Schritt hin. Geben Sie die Prozesskarte an die Gruppe zurück und lassen Sie sie die Änderungen vorschlagen. Von oben verordnete Verbesserungen überstehen selten die erste hektische Woche.
Methoden, die im Büro gut funktionieren
- Digitales 5S: einheitliche Ordnerstruktur, einheitliche Dateinamen, regelmäßiges Aufräumen.
- Visuelles Management: ein Board mit der Warteschlange der Anfragen je Schritt und dem Alter jeder Anfrage.
- Standardisierte Arbeit: Vorlagen und Checklisten für wiederkehrende Aufgaben.
- Kurzes tägliches Stand-up vor dem Board, 10 bis 15 Minuten, um zu klären, was hängt.
- A3-Report: eine Seite mit Problem, Analyse und Plan, hilfreich für Änderungsvorschläge in bereichsübergreifenden Prozessen.
Für den Start genügt ein Papierboard an der Wand, mit einer Spalte je Schritt und einer Karte je Anfrage. Es zeigt, wo die Warteschlange wächst und welche Anfrage am längsten feststeckt. Wechseln Sie erst zu einem digitalen Werkzeug, wenn das Team die Gewohnheit entwickelt hat, das Board zu nutzen.
Lean Office, Schlanke Produktion und Automatisierung
| Punkt | Schlanke Produktion | Lean Office |
|---|---|---|
| Was fließt | Teile und Material | Informationen, Dokumente und Anfragen |
| Wo das Problem liegt | Sichtbar in der Werkhalle | Verborgen in E-Mails und Systemen |
| Wichtigste Kennzahl | Taktzeit, Bestand | Durchlaufzeit, Warteschlange, Nacharbeit |
| Typisches Risiko | Bestände verdecken Probleme | Unsichtbare Warteschlangen und zu viele Freigaben |
Eine praktische Regel zur Automatisierung: Automatisieren Sie keinen schlechten Prozess. Enthält der Ablauf überflüssige Schritte, sorgt Software nur dafür, dass die Verschwendung schneller geschieht. Erst vereinfachen, dann automatisieren.
Häufige Fehler
- Mit dem Werkzeug beginnen (Board, Software), ohne den Prozess aufgenommen zu haben.
- Die individuelle Produktivität messen statt der Durchlaufzeit der Anfragen. Das verleitet alle dazu, die Warteschlange zu verbergen.
- Kontrollen streichen, die vor kostspieligen Fehlern schützen. Entfernen Sie die Freigabe, die eine andere wiederholt, nicht die, die Betrug oder schwere Fehler verhindert.
- Einen Schritt optimieren und den nächsten belasten. Betrachten Sie immer die gesamte Durchlaufzeit.
- Die Mitarbeitenden nicht einbeziehen, die die Arbeit tatsächlich ausführen.
- Es als Projekt mit Enddatum behandeln. Lean Office ist eine Verbesserungsroutine, keine einmalige Aktion.
Nächster Schritt
Wählen Sie einen Prozess und verfolgen Sie fünf reale Anfragen. Notieren Sie Startdatum, Enddatum und die Bearbeitungsstunden in jedem Schritt. Berechnen Sie die durchschnittliche Durchlaufzeit und die Prozesseffizienz (Bearbeitungszeit ÷ Durchlaufzeit). Fast immer zeigt die Rechnung, dass der größte Teil der Durchlaufzeit aus Wartezeit besteht. Nehmen Sie die größte Wartezeit zuerst in Angriff.
Legen Sie anschließend eine Obergrenze für den Bestand in Arbeit fest und zeigen Sie die Warteschlange auf einem sichtbaren Board. Prüfen Sie die Zahlen einen Monat lang jede Woche. Sinkt die Durchlaufzeit und steigt die Nacharbeit nicht, standardisieren Sie die Änderung und übertragen die Methode auf den nächsten Prozess.
Häufige Fragen
Was ist Lean Office?
Es ist die Anwendung der Lean-Prinzipien auf administrative und dienstleistende Prozesse, in denen Informationen und Dokumente fließen statt Teile.
Unterscheidet sich Lean Office von der Schlanken Produktion?
Die Prinzipien sind dieselben. Unterschiedlich sind das, was fließt, und die Sichtbarkeit des Problems, denn Büroarbeit ist schwerer zu erkennen.
Was ist die größte Verschwendung im Büro?
Meist die Wartezeit: Dokumente und Anfragen, die in Warteschlangen und Postfächern auf Freigabe oder die nächste Person warten.
Welche Beispiele für Lean Office gibt es?
Doppelte Freigaben im Einkauf abschaffen, Angebote standardisieren, die Warteschlange der Anfragen begrenzen und gemeinsame Ordner mit 5S ordnen.
Wie misst man die Ergebnisse von Lean Office?
Mit der Durchlaufzeit je Anfrage, der Größe der Warteschlange, der Nacharbeitsquote und der Prozesseffizienz, also Bearbeitungszeit geteilt durch Durchlaufzeit.
Wo sollte Lean Office beginnen?
Bei einem Prozess mit klarem Kunden und messbarer Durchlaufzeit, indem eine reale Anfrage von Anfang bis Ende verfolgt wird.
Braucht Lean Office Software?
Nein. Ein einfaches visuelles Board und klare Regeln lösen die meisten Fälle. Automatisieren Sie erst nach der Vereinfachung.
Quellen
- TAPPING, D.; SHUKER, T. Value Stream Management for the Lean Office. New York: Productivity Press.
- LOCHER, D. A. Lean Office and Service Simplified. New York: Productivity Press.
- Lean Enterprise Institute. Value Stream Mapping. Lean Lexicon. https://www.lean.org/lexicon-terms/value-stream-mapping/
- Lean Enterprise Institute. Waste. Lean Lexicon. https://www.lean.org/lexicon-terms/waste/
Zum Weiterlernen: verlässliche Quellen und Links
- Lean Enterprise Institute: What is Lean? (auf Englisch)
- ABRAMAN: Associação Brasileira de Manutenção e Gestão de Ativos (auf Portugiesisch)
- Wikipedia: Schlanke Produktion
Merken Sie sich diese Adresse: Manufatura Enxuta ist Ihre Schule für Lean Manufacturing. Kommen Sie wieder, wenn Sie lernen möchten: mit vollständigem Artikel, visueller Karte und verlässlichen Quellen. Folgen Sie einem der Lernpfade oder schlagen Sie im Glossar A–Z nach.
Sie möchten die Methoden einsatzbereit haben?
Laden Sie das kostenlose E-Book "Problemlösungs-Toolkit" herunter, mit PDCA, A3, 5-Why-Methode und Ishikawa-Diagramm.
E-Book herunterladen
Über den Autor
Spezialist für Lean Manufacturing und Verhaltensmanagement
Über 20 Jahre in der Automobil- und Metallindustrie (GM und Dana), Praktiker für Lean Manufacturing seit 2006. SENAI-Dozent und Mentor im brasilianischen Programm Brasil Mais Produtivo, mit Beratung, Schulung und Audits für über 50 Unternehmen. Er verbindet Qualität, Produktivität und Personalentwicklung.