- Eine Stoppuhr neben der Verbindungsstelle
- Die Verschwendungsarten des Lean, durch eine Verbindung betrachtet
- Poka-Yoke: wenn das Bauteil den Fehler verhindert
- Qualität an der Quelle: die Prüfung wandert von der Baustelle ins Werk
- Standardisierte Arbeit gilt auch für die Elektroplanung
- Komponenten standardisieren, ohne zu erstarren
- Ein Kaizen an einer einzigen Maschine
- Häufige Fragen
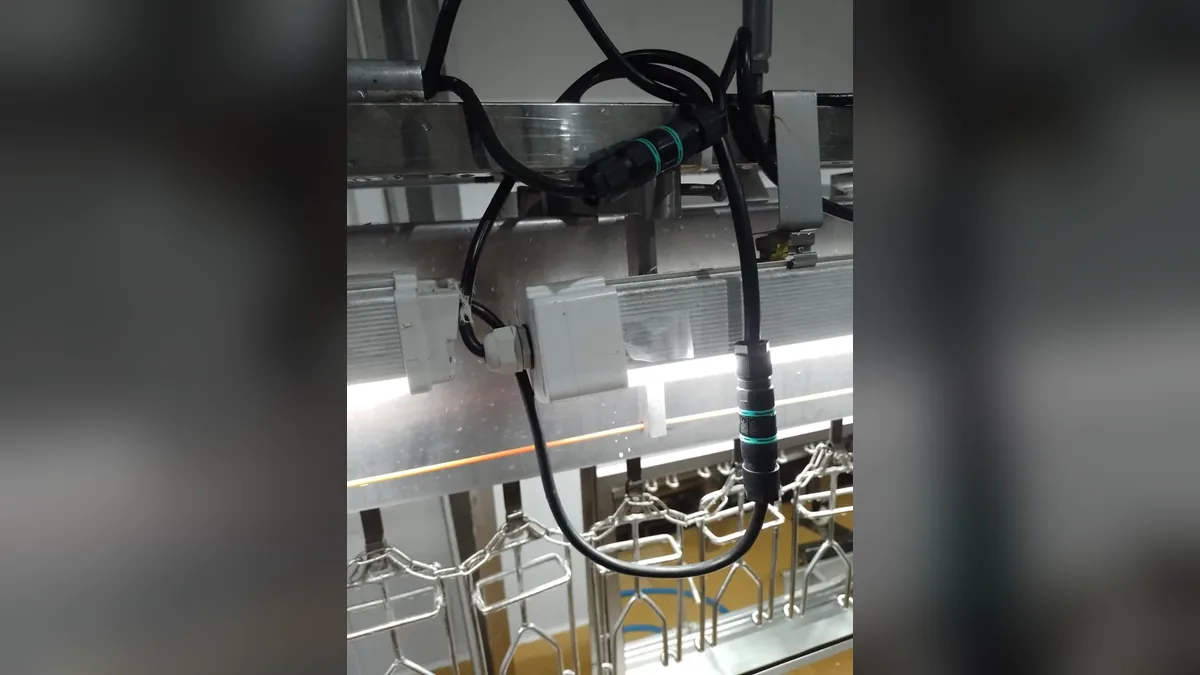
Ein guter Teil der Verschwendung in einem Werk wird im Spezifikationsblatt entschieden, lange bevor etwas in die Fertigung gelangt. Eine vor Ort hergestellte Kabelverbindung zeigt das deutlich. Mit der Stoppuhr erfasst wie bei einer Prozessanalyse, besteht sie aus Abisolieren, Verbinden, Isolieren, Band aufbringen, Masse oder Harz aufbringen, Aushärten abwarten, Prüfen und Gehäuse schließen. Wenig davon schafft Wert. Und jeder manuelle Schritt ist zugleich eine Ausfallart: Gibt die Verbindung nach sechs Monaten nach, kommt die Zeit zurück, zuzüglich des Stillstands.
Lean wird meist mit Änderungen an Layout und Linie verbunden, doch die Spezifikation eines Bauteils ist eine Prozessentscheidung wie jede andere. Das Lean Enterprise Institute definiert Lean als eine Denk- und Handlungsweise, die darauf abzielt, den benötigten Wert mit weniger Ressourcen und weniger Verschwendung zu schaffen (lean.org). Diese Idee auf elektrische Verbindungen anzuwenden, ist eine gute Schulung des Blicks, denn sie stecken in jeder Maschine, und kaum jemand nimmt sie wahr.
Eine Stoppuhr neben der Verbindungsstelle
In der Methode, die Techno do Brasil in der Mundo SENAI vorgestellt hat (beschrieben im Leitfaden der Serie), wiederholen sich drei Themen: Installationsfehler, Anzahl der Bauteile und Schwachstellen des Stromkreises. Das ist Vokabular der Elektrotechnik und, Begriff für Begriff, Vokabular des Lean. Ein Installationsfehler ist ein Fehler; ein überzähliges Bauteil ist Überbearbeitung; eine Schwachstelle ist ein Schritt, der versagen kann.
Eine schlecht gewählte Verbindung erscheint nicht in der Wertstromanalyse (VSM). Sie erscheint später, als Symptom: der ungeplante Stillstand, der Ausschuss ohne Ursache, der Techniker, der zwei Stunden verschwindet, um einen Wackelkontakt zu finden. Die Wertstromkarte erfasst die Wirkung. Die Ursache blieb weit vorn, im Spezifikationsblatt.
Die Verschwendungsarten des Lean, durch eine Verbindung betrachtet
Von den acht klassischen Verschwendungsarten (die vollständige Liste findet sich beim Lean Enterprise Institute) zeigen sich sechs deutlich, wenn man eine elektrische Verbindung betrachtet.
| Verschwendung | Wie sie an der Verbindung auftritt | Konstruktionsentscheidung, die vorbeugt |
|---|---|---|
| Fehler | Sensor oder Waage mit feuchtebedingt instabiler Messung erzeugt Ausschuss und Nacharbeit | Schutzart und Kondensationsschutz passend zur Umgebung |
| Warten | Linie steht und wartet auf die Diagnose eines intermittierenden Fehlers oder auf ein Ersatzteil | Wieder inspizierbare Verbindungen und standardisierter Ersatz auf Lager |
| Bewegung | Techniker öffnet Gehäuse, klemmt ab und stellt Anschlüsse vor Ort neu her | Stecker und Buchse und vorkonfektionierte Ausführungen |
| Überbearbeitung | Improvisierte Verbindungen mit Band, Masse oder Harz, in mehreren Lagen | Für die Umgebung konstruierte Verbindung mit wenigen Bauteilen |
| Bestände | Dutzende Ersatzmodelle für dieselbe Funktion | Standardisierung nach Funktion und Umgebung |
| Ungenutztes Talent | Qualifizierter Techniker verbringt die Schicht damit, einen schlecht ausgeführten Anschluss neu herzustellen | Einfache Installation, die weniger von individuellem Geschick abhängt |
Beachten Sie, dass die rechte Spalte nicht von Produkten spricht, sondern von Entscheidungen. Die Verschwendung steckt nicht im Steckverbinder; sie steckt in der Wahl eines Steckverbinders, der nicht zu dem Ort passt, an dem er arbeiten wird. Deshalb behandelt der erste Artikel dieser Serie Verbindungen als Schwachstelle der Produktion, und der zweite zeigt, wie man industrielle Steckverbinder mit Kriterien auswählt.
Poka-Yoke: wenn das Bauteil den Fehler verhindert
Poka-Yoke geht von einer einfachen Prämisse aus: Menschen machen Fehler, und der Prozess muss so gestaltet sein, dass der Fehler nicht entsteht oder sofort bemerkt wird. Um Aufmerksamkeit zu bitten, ist keine Lösung. In der Präsentation und im Katalog von Techno stehen vier Elemente in direktem Bezug zu diesem Prinzip.
Weniger Teile zu montieren
Die mitgespritzte (co-moulded) Dichtung wurde als „neue Technologie“ vorgestellt: Kunststoff und Gummi werden gemeinsam gespritzt, mit chemisch-mechanischer Haftung zwischen beiden. Techno nennt drei Wirkungen: schnelle Installation mit wenigen Bauteilen, weniger Installationsfehler dank leckagesicherer Dichtungen und höhere Festigkeit, die zu höherer Zuverlässigkeit führt. In einer DFMEA ist jedes separate Teil und jeder Montageschritt eine Ausfallart mit eigenem Auftreten: der verkehrt montierte, auf der Werkbank vergessene oder ins Gehäuse gefallene Ring. Das Mitspritzen beseitigt die Schnittstelle und den Schritt und senkt das Auftreten durch Konstruktion, nicht durch Schulung. Das ist das stärkste Poka-Yoke, das es gibt: jenes, das die Gelegenheit zum Fehler beseitigt.
Varianten, die sich nicht verwechseln lassen
Für einige Serien nennt der Katalog Ausführungen mit unterschiedlichen mechanischen Kodierungen und Farben für Energie- und Signalkreise. Das ist Poka-Yoke in Reinform: Der Signalsteckverbinder passt physisch nicht in den Leistungssteckverbinder.
Verriegelung, die zeigt, ob die Verbindung vollständig ist
Push-Pull-, Dreh- oder Bajonettverriegelungen geben eine fühl- und sichtbare Rückmeldung. Der Bediener weiß, dass er gesteckt hat. Eine „halb gesteckte“ Verbindung ist einer der tückischsten Fehler, weil sie in der Prüfung funktioniert und unter Vibration versagt: Der Kontakt mit Spiel erleidet Mikrobewegungen, Reibkorrosion (fretting) und Oxidation, der Übergangswiderstand steigt, und der Verbindungspunkt erwärmt sich. Und die Dichtung dichtet ohne die vorgesehene Verpressung nicht mehr ab.
Ein Steckverbinder pro Kabel
In einem der vorgestellten Praxisfälle wurden Maschinenschaltschränke mit mehrpoligen rechteckigen Steckverbindern mit runden Einbausteckverbindern neu konstruiert, jeder für sein Kabel dimensioniert: 12 Adern, 8 Adern, 3 Adern. Mit unterschiedlichen Steckverbindern je Funktion wird es viel schwieriger, das falsche Kabel an der falschen Stelle anzuschließen. Der vollständige Fall steht in Praxisfälle: Verbindungen in rauer Umgebung.
Qualität an der Quelle: die Prüfung wandert von der Baustelle ins Werk
Jidoka schlägt vor, Qualität in den Prozess einzubauen, statt sie am Ende zu prüfen. Bei Verbindungen bedeutet das, möglichst viel Montage und Prüfung aus dem Feld, wo die Bedingungen schlecht sind und die Streuung hoch ist, ins Werk zu verlagern, wo der Prozess beherrscht ist.
Der Katalog von Techno beschreibt vorkonfektionierte Lösungen, bei denen das Kabel in einem Stück angespritzt ist, und gibt an, dass das Team bei jeder Produktion elektrische und mechanische Prüfungen durchführt. Für die Linie xDRY mit Kondensationsschutz zeigte die Präsentation das Siegel „zu 100 % geprüft“. Und die Werkstoffe kommen mit Prüfungen, die typischen Degradationsursachen im Voraus begegnen: Ozonalterung (ISO 1431-1), Salzsprühnebel (EN 60068-2-11), 1.000 Stunden UV (EN 60079-0), Einstufung f1 nach UL 746C für den Außeneinsatz und eine Tabelle zur chemischen Beständigkeit, die Schmieröle, Benzin, Ammoniak, Düngemittel und Meerwasser umfasst.
Dahinter steht eine technische Unterscheidung. Die IP-Schutzart ist eine Typprüfung: kurz, unter kontrollierten Bedingungen, an der neuen und korrekt montierten Baugruppe. Alterung, UV, Ozon, Salzsprühnebel, Chemie und Temperaturwechsel bleiben außerhalb. Den Werkstoff für diese Einflüsse zu qualifizieren, heißt Qualität für die Einsatzdauer aufzubauen und nicht nur für den Tag der Prüfung. Es ist dieselbe Überlegung wie bei der 1-10-100-Faustregel: Was in der Konstruktion 1 zur Vorbeugung kostet, kostet 10 zur Korrektur bei der Installation und 100, wenn es im Betrieb ausfällt.
Für den Einkauf ändert das die Frage. Statt „Wer prüft die Verbindung, wenn sie fertig ist?“ lautet sie nun „Wie viel von der Verbindung kann ich fertig geliefert bekommen?“. Kabellänge und Ausführung der Anschlüsse lassen sich laut Katalog nach Maß festlegen, und es lohnt sich, das beim Einkauf zu tun, nicht auf der Baustelle.
Standardisierte Arbeit gilt auch für die Elektroplanung
Standardisierte Arbeit ist die Grundlage jeder Verbesserung: Ohne Standard gibt es nichts zu verbessern. Die Präsentation von Techno brachte etwas, das nicht immer auftaucht, wenn es um Steckverbinder geht: eine Methode in drei Schritten für eine korrekte und dauerhafte Installation, die wie ein Konstruktionsstandard funktioniert.
- Die äußere Umgebung analysieren. Feuchte, Wasser, Chemie, Druck, Hitze, Temperaturschwankungen und Kondensation.
- Die Kabel auswählen und abstimmen. Außendurchmesser, Polzahl, Querschnitt jedes Pols und technische Spezifikation. Die Präsentation verglich zum Beispiel EPR (Ethylen-Propylen-Kautschuk, flexibel und mit gutem Verhalten an feuchten Orten und in Erdnetzen) mit PU auf Polyetherbasis, hydrolysebeständig und widerstandsfähig gegen Salzwasser, Abwasser, Pilze, Mineralöle und Fette. Das in der Präsentation gezeigte Video zeigt diesen Schritt. Die Abstimmung ist aus zwei physikalischen Gründen wichtig: Die Dichtung der Kabelverschraubung verpresst nur dann korrekt, wenn der Durchmesser im Klemmbereich liegt (außerhalb davon dichtet das Gummi nicht oder erleidet früher einen Druckverformungsrest), und bei mehrdrähtigen Leitern kann Wasser durch Kapillarwirkung zwischen den Einzeldrähten wandern und den Steckverbinder von innen erreichen, bei intaktem Mantel.
- Alle Schwachstellen beseitigen. Grundriss des Stromkreises, Abstände in Metern zwischen den Komponenten, Identifikation und Zählung jeder Kabelunterbrechung (gerade Verbindung, T-, Y-, H- oder Mehrfachabzweig), Querschnittswechsel und Abstände zwischen Unterbrechungen.
Der dritte Schritt ist eine auf den Stromkreis angewandte Prozessanalyse mit quantitativer Grundlage. Die Kabelunterbrechungen wirken als Elemente in Reihe: RSystem = R1 × R2 × … × Rn. Mit Beispielzahlen ergeben 20 Verbindungen mit jeweils 99 % Jahreszuverlässigkeit 0,9920 ≈ 0,82, also etwa 18 % Wahrscheinlichkeit für mindestens einen Ausfall im Jahr. Die Hebel sind dieselben wie in einem Produktionsprozess: unnötige Schritte beseitigen und die verbleibenden robust machen.
Nach meiner Einschätzung liegt hier das Unterscheidungsmerkmal des Ansatzes von Techno. Das Unternehmen behandelt den Anschluss als System (Umgebung, Kabel, Unterbrechungen, Verbindung, Validierung) und nicht als Katalogartikel; es konstruiert, um Schnittstellen und Montagefehler zu verringern; es deckt mit xDRY die Kondensation ab, eine Ausfallart, die die IP-Prüfung nicht nachbildet; und es qualifiziert den Werkstoff für die Zeit. Das ist ein Unterscheidungsmerkmal, weil es die Verschwendung in der Phase angeht, in der sie am billigsten zu vermeiden ist.
Selbst das Elektroinstallationsrohr erhielt in der Präsentation einen visuellen Standard: gelbes PVC-Wellrohr für Wände, orangefarbenes PVC für Decken und Böden, schwarzes PE-HD mit UV-Schutz für Außenbereiche. Farbe nach Anwendung ist visuelles Management, dieselbe Logik wie bei 5S.
Komponenten standardisieren, ohne zu erstarren
Der Gesamtkatalog von Techno ist umfangreich, mit Tausenden von Artikelnummern bei Verbindungsmuffen, Abzweigverbindern, trennbaren Verbindungen, Einbausteckverbindern, Gehäusen und Kabelverschraubungen. Für die Konstruktion ist diese Vielfalt ein Vorteil. Für die Instandhaltung wird sie ohne Regel zu totem Bestand und zu Ersatzfehlern. Ein praktischer Weg, das auszubalancieren:
- Listen Sie die Funktionen auf, die es im Werk gibt: Verbindungsmuffe, Abzweig, Stecker und Buchse, Schaltschrank, Kabelverschraubung.
- Wählen Sie für jede Kombination aus Funktion und Umgebung (trocken, feucht, Reinigung, erdverlegt, außen) eine Referenzfamilie.
- Halten Sie die Ausnahmen und den Grund für jede einzelne fest.
- Überarbeiten Sie den Standard, wenn sich die Ausfälle oder die Umgebung ändern, im Rhythmus der kontinuierlichen Verbesserung.
Der Gewinn bei Beständen und Wiederbeschaffungszeit steht in Bezug zum Management von Ersatzteilen und MRO und, auf Seiten der Instandhaltung, zur auf Verbindungen angewandten TPM.
Ein Kaizen an einer einzigen Maschine
Nichts davon erfordert ein Konzernprogramm. Ein kleines Kaizen an einer einzigen Maschine zeigt bereits den Weg:
- Wählen Sie die Maschine mit der größten elektrischen Ausfallhistorie im letzten Jahr. Ein Pareto-Diagramm der Störungsaufträge hilft dabei.
- Erfassen Sie die Verbindungen wie im dritten Schritt der Methode: jede Kabelunterbrechung, ihre Art und ihre Umgebung.
- Ordnen Sie die Verschwendungsarten mit der Tabelle dieses Artikels zu.
- Testen Sie eine Änderung an einem kritischen Punkt und erfassen Sie die Installationszeit und die folgenden Ausfälle.
- Standardisieren Sie, wenn es einen Gewinn gibt, und übertragen Sie die Regel auf ähnliche Maschinen.
Um die Wirkung auf die Verfügbarkeit zu messen, verwenden Sie TEEP und OEE; um das Ergebnis in Geld (Real) auszudrücken, zeigen die Gesamtbetriebskosten industrieller Verbindungen, wie die Rechnung geht. Und wenn Sie das Unternehmen kennenlernen möchten, dessen Material als Grundlage für die Beispiele diente, bietet der Leitfaden über Techno do Brasil den Überblick.
Zurück zur gestoppten Verbindung vom Anfang: Lean fragt, welche Schritte Wert schaffen. Bei der Verbindung im Feld lautet die beste Antwort selten, dieselben Schritte schneller auszuführen. Sie lautet, ein Bauteil zu spezifizieren, das die Hälfte davon überflüssig macht – und mit ihnen die Ausfallarten, die sie mit sich brachten.
Häufige Fragen
Ist die Wahl eines besseren Bauteils eine Lean-Maßnahme?
Ja, wenn die Wahl Fehlern, Warten, Bewegung oder Nacharbeit an der Quelle vorbeugt. Lean verlangt keine neue Technologie, sondern das Verständnis, wo Verschwendung entsteht – und oft entsteht sie in der Spezifikation.
Wie lässt sich Poka-Yoke auf elektrische Steckverbinder anwenden?
Mit weniger losen Bauteilen bei der Montage, wie bei der mitgespritzten (co-moulded) Dichtung, mit Ausführungen mit unterschiedlichen mechanischen Kodierungen oder Farben je Funktion, mit Verriegelungen, die zeigen, ob die Steckung vollständig ist, und mit einem für jedes Kabel dimensionierten Steckverbinder.
Welche Lean-Verschwendungsarten verursacht eine schlecht gewählte Verbindung?
Vor allem Fehler, Warten, Bewegung, Überbearbeitung, Bestände und ungenutztes Talent. Alle zeigen sich als Stillstand, Nacharbeit oder Technikerzeit für Reparaturen, die hätten vermieden werden können.
Schränkt die Standardisierung von Steckverbindern die richtige Spezifikation nicht ein?
Ja, wenn der Standard zu starr ist. Der Ausweg besteht darin, nach Funktion und Umgebung zu standardisieren, eine klare Regel für Ausnahmen zu haben und den Standard zu überarbeiten, wenn die Ausfälle zeigen, dass sich etwas geändert hat.
Gilt diese Überlegung auch für kleine Werke?
Ja, und sie zahlt sich meist schnell aus. Der Gewinn entsteht durch die Beseitigung wiederkehrender Ausfälle und die Verkürzung der Reparaturdauer, und der Pilot kann an einer einzigen Maschine beginnen.
In dieser Serie
- Techno do Brasil: Technik elektrischer Verbindungen (Leitfaden der Serie)
- Elektrische Verbindungen und Produktivität
- Industrielle Steckverbinder auswählen
- IP66, IP68 und IP69K: was sie bedeuten
- Kondensation und Wassereintritt in Verbindungen
- Industrielle Verbindungen und TPM
- Lean und Verschwendung bei der Komponentenauswahl
- Praxisfälle: Verbindungen in rauer Umgebung
- Gesamtbetriebskosten von Verbindungen (TCO)
Quellen
- Techno do Brasil. Präsentation „Komplizierte und raue Anwendungen“ (portugiesisches Original „Aplicações Complicadas e Hostis“), gehalten von Mário Adinolfi im Kurs zur Installationsqualifizierung von Techno do Brasil (Curso de Homologação de Instalações Techno do Brasil), Mundo SENAI, Marechal Cândido Rondon (PR), 06.11.2026.
- Techno. Gesamtkatalog (CATGENIT102024), portugiesische Ausgabe.
- Video zur Auswahl und Abstimmung der Kabel, in der Präsentation gezeigt (YouTube).
- Lean Enterprise Institute: What is Lean?
- Lean Enterprise Institute: The Eight Wastes of Lean
- Techno do Brasil: offizielle Website.
Merken Sie sich diese Adresse: Manufatura Enxuta ist Ihre Schule für schlanke Produktion. Kommen Sie wieder, wann immer Sie lernen möchten – mit vollständigen Artikeln, visueller Übersicht und verlässlichen Quellen. Folgen Sie einem der Lernpfade oder nutzen Sie das Glossar A–Z.
Vertiefen Sie die Technik an der Quelle
Diese Serie erklärt die Technik hinter den Verbindungen und ihre Wirkung auf Verschwendung. Die technischen Daten der einzelnen Artikel finden Sie im Katalog und in den Datenblättern auf der offiziellen Website von Techno do Brasil.
Zur offiziellen Website
Über den Autor
Vagner Soares
Experte für Lean Manufacturing und Verhaltensmanagement
Mehr als 20 Jahre in der Automobil- und Metallindustrie (GM und Dana), Experte für Lean Manufacturing seit 2006. Ausbilder und Mentor beim SENAI im Programm Brasil Mais Produtivo, mit Beratungen, Schulungen und Audits in mehr als 50 Unternehmen, die Qualität, Produktivität und Personalentwicklung verbinden.


