NR-12 e Lean: o que têm em comum
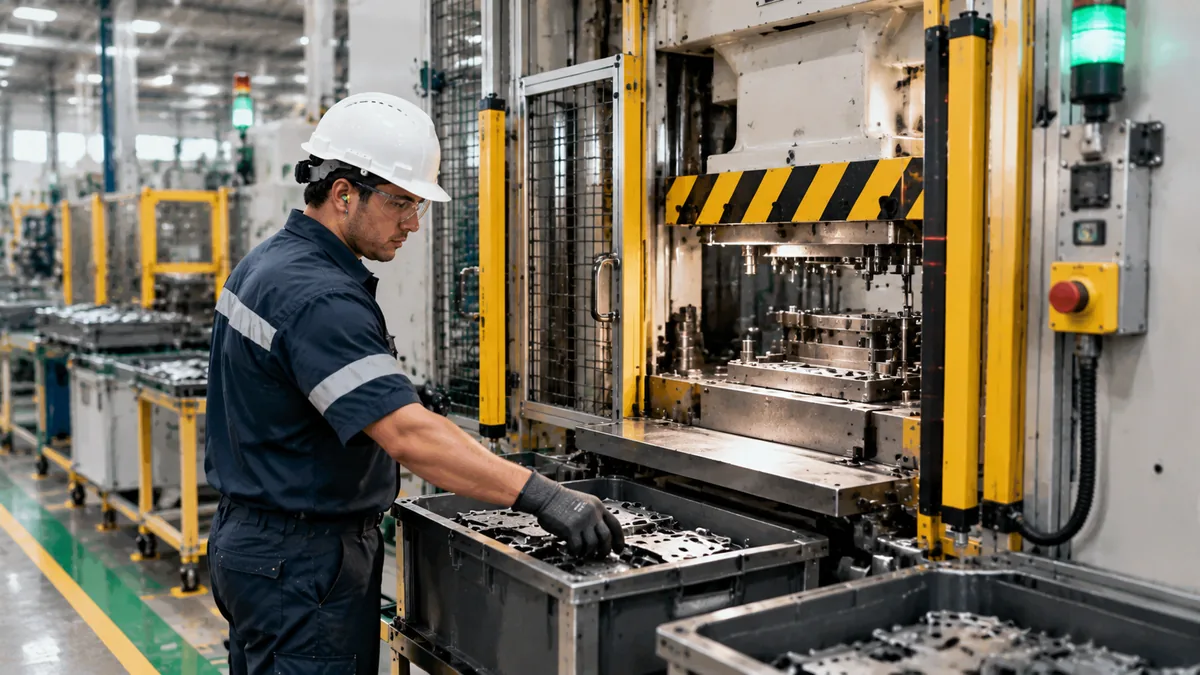
A NR-12 segurança em máquinas é a norma regulamentadora brasileira que fixa medidas de proteção para o trabalho com máquinas e equipamentos. O Lean trata de eliminar perdas sem tirar o foco das pessoas. Quando a proteção é bem projetada, ela não atrapalha o fluxo: um operador que não precisa burlar a máquina trabalha com menos parada e menos risco.
O conflito aparece quando a proteção é improvisada. Uma grade que exige chave de fenda para abrir a cada limpeza vira atalho: alguém a retira e não recoloca. Este artigo mostra como projetar proteções que protegem e, ao mesmo tempo, reduzem tempo perdido. Não substitui a leitura da norma nem a análise de um profissional habilitado.
Mapa visual da segurança em máquinas
O mapa resume as proteções, os intertravamentos, a conta da distância de segurança e a rotina de verificação.
Proteção, intertravamento e parada de emergência
Em linhas gerais, a NR-12 pede que o risco seja tratado nesta ordem: eliminar na origem, impedir o acesso à zona de perigo e, só então, sinalizar e treinar. Os recursos mais comuns no chão de fábrica são:
- Proteção fixa: para pontos que não precisam ser acessados no dia a dia. Só abre com ferramenta.
- Proteção móvel intertravada: para pontos acessados com frequência (troca de material, limpeza, remoção de peça presa). Ao abrir, um dispositivo de intertravamento interrompe o movimento perigoso.
- Dispositivo de detecção: cortina de luz, scanner de área ou tapete de pressão, que param a máquina quando alguém entra na zona.
- Comando bimanual: mantém as duas mãos fora da zona de perigo durante o ciclo.
- Parada de emergência: visível, de fácil alcance e sem rearme automático.
Os circuitos que executam essas funções são chamados de sistemas de comando relacionados à segurança. No Brasil, a referência clássica é a ABNT NBR 14153; no âmbito internacional, a ISO 13849-1. A escolha da categoria exigida vem da apreciação de risco, não de preferência.
O Lean ajuda aqui. Pergunte, para cada ponto de acesso: com que frequência o operador entra? Quanto tempo gasta? Se a resposta é “várias vezes por turno”, uma proteção fixa é erro de projeto. A solução correta é uma proteção móvel intertravada que abra em segundos. O mesmo raciocínio vale para poka-yoke: o projeto deve tornar o caminho seguro o caminho mais fácil.
Distância de segurança de uma cortina de luz
Um dispositivo de detecção só protege se estiver afastado da zona de perigo o suficiente para a máquina parar antes de a mão chegar. A ISO 13855 trata do posicionamento de proteções em função da velocidade de aproximação. A forma geral da conta é:
S = K × T + C
- S: distância mínima entre a cortina e a zona de perigo (mm).
- K: velocidade de aproximação do corpo ou da mão (2000 mm/s é o valor usual para distâncias até 500 mm).
- T: tempo total de parada, em segundos: resposta da cortina (t1) mais tempo de parada da máquina (t2).
- C: acréscimo para alcance antes da detecção. Para cortinas com resolução d de até 40 mm, C = 8 × (d − 14).
Exemplo: cortina com resolução de 30 mm, t1 = 0,03 s e t2 = 0,12 s.
| Item | Cálculo | Resultado |
|---|---|---|
| T | 0,03 + 0,12 | 0,15 s |
| K × T | 2000 × 0,15 | 300 mm |
| C | 8 × (30 − 14) | 128 mm |
| S | 300 + 128 | 428 mm |
A cortina precisa ficar a pelo menos 428 mm da zona de perigo. Se o tempo de parada dobrar por desgaste do freio, a conta muda: T = 0,27 s dá S = 2000 × 0,27 + 128 = 668 mm, e como passa de 500 mm a norma permite recalcular com K = 1600 mm/s, o que dá 1600 × 0,27 + 128 = 560 mm (mínimo de 500 mm). Por isso o tempo de parada deve ser medido, e não estimado, e remedido periodicamente.
Exemplo: a grade que ninguém recolocava
Caso fictício, para ilustrar a conta. Uma prensa tem proteção fixa na lateral, presa por parafusos. O operador precisa abrir a proteção três vezes por turno para remover cavaco e retirar peça presa. Com ferramenta, leva 10 minutos por abertura; o turno acaba com a grade solta.
| Situação | Tempo por abertura | Por turno (3 aberturas) | Por mês (2 turnos, 22 dias) |
|---|---|---|---|
| Proteção fixa com parafusos | 10 min | 30 min | 22,0 h |
| Proteção móvel intertravada | 1 min | 3 min | 2,2 h |
| Ganho | 9 min | 27 min | 19,8 h |
A conta: 27 min × 2 turnos × 22 dias = 1.188 min, ou 19,8 horas por mês. O ganho de tempo é real, mas o principal é outro: o operador deixa de ter motivo para burlar a proteção. Segurança e produtividade apontam para a mesma mudança.
Rotina de verificação no chão de fábrica
Proteção instalada não é proteção garantida. Intertravamentos se desregulam, cabos se rompem, adesivos de sinalização saem. Use uma lista curta de verificação, no início do turno, como etapa da manutenção autônoma:
- Proteções fixas no lugar e com todos os fixadores.
- Intertravamento: abrir a proteção com a máquina em ciclo e confirmar que o movimento perigoso para.
- Parada de emergência: acionar e confirmar parada e ausência de rearme automático.
- Cortina de luz: testar com o bastão de teste na resolução indicada.
- Sinalização e iluminação visíveis.
- Sem sinal de burla: fita, ímã, calço ou ponte elétrica sobre chave de intertravamento.
Com 12 máquinas e 6 itens de meio minuto cada, a rotina consome 36 minutos por turno, distribuídos entre os operadores de cada máquina. Registre o resultado em um quadro simples, nos moldes da gestão visual, com verde para ok e vermelho para anormalidade que exige parada.
Tarefas de manutenção, ajuste e limpeza que exigem acesso exigem bloqueio e etiquetagem da energia. Os ajustes de troca de ferramenta, quando bem planejados com SMED, podem ser feitos com a máquina bloqueada e com menos tempo parado. A organização do posto, via 5S, reduz também o risco de tropeço, de objetos na zona de movimento e de acesso bloqueado à parada de emergência. Para o lado ergonômico do posto, veja ergonomia na linha de produção.
Erros comuns
- Tratar a norma como carimbo: adequar a máquina no papel e não tratar a causa da burla.
- Proteção que dificulta o trabalho: se atrapalha o ciclo, será retirada. Envolva o operador no projeto.
- Medir uma vez o tempo de parada: freios envelhecem e a distância de segurança deixa de valer.
- Confiar só em treinamento e sinalização: são a última camada, não a primeira.
- Intervir no circuito de segurança sem competência: alteração em intertravamento exige profissional habilitado e revalidação.
- Ignorar máquinas antigas: a adequação de equipamentos existentes também precisa de apreciação de risco.
Perguntas frequentes
O que é a NR-12?
É a norma regulamentadora brasileira sobre segurança no trabalho em máquinas e equipamentos, que trata de proteções, dispositivos de segurança, comandos, manutenção e capacitação.
NR-12 e Lean são compatíveis?
Sim. Proteções bem projetadas reduzem paradas, retrabalho e improvisos. O conflito só existe quando a proteção é mal pensada.
Qual a diferença entre proteção fixa e móvel intertravada?
A fixa só abre com ferramenta e serve para pontos de acesso raro. A móvel intertravada abre sem ferramenta e interrompe o movimento perigoso ao ser aberta, indicada para acessos frequentes.
Como calcular a distância de segurança de uma cortina de luz?
Com S = K × T + C, conforme a ISO 13855. No exemplo, K = 2000 mm/s, T = 0,15 s e C = 128 mm resultam em 428 mm.
Com que frequência verificar os dispositivos de segurança?
Verificações simples devem ser feitas no início do turno pelo operador. Testes mais completos seguem o plano de manutenção e o que o fabricante e a apreciação de risco determinam.
Posso desativar um intertravamento para ganhar tempo?
Não. Burlar dispositivo de segurança expõe a pessoa e a empresa. Se a proteção atrapalha, corrija o projeto, não anule o dispositivo.
Fontes
- BRASIL. Ministério do Trabalho e Emprego. NR-12: Segurança no Trabalho em Máquinas e Equipamentos.
- ABNT. NBR 14153: Segurança de máquinas — Partes de sistemas de comando relacionados à segurança.
- ISO 12100: Safety of machinery — General principles for design — Risk assessment and risk reduction.
- ISO 13849-1: Safety of machinery — Safety-related parts of control systems.
- ISO 13855: Safety of machinery — Positioning of safeguards with respect to the approach speeds of parts of the human body.
Para estudar mais: fontes e links confiáveis
- Ministério do Trabalho e Emprego: Normas Regulamentadoras (NRs)
- Lean Enterprise Institute: What is Lean? (em inglês)
- Wikipédia: Lean manufacturing
Guarde este endereço: o Manufatura Enxuta é a sua escola de manufatura enxuta. Volte sempre que precisar estudar, com artigo completo, mapa visual e fontes confiáveis. Siga uma das trilhas de estudo ou consulte o glossário A–Z.
Já sabe onde estão os desperdícios?
O próximo passo é organizar o posto de trabalho. Baixe o e-book gratuito "5S na Prática".
Baixar e-book de 5S
Sobre o autor
Especialista em Lean Manufacturing e Gestão Comportamental
Mais de 20 anos de indústria automotiva e metalmecânica (GM e Dana), especialista em Lean Manufacturing desde 2006. Instrutor e mentor do SENAI no programa Brasil Mais Produtivo, com consultorias, treinamentos e auditorias em mais de 50 empresas, unindo qualidade, produtividade e desenvolvimento de pessoas.